
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

同じ月に 2 つの購入会話が発生し、ほぼ同じように聞こえることがあります。ある床材メーカーは、PVC コンパウンドと鉱物フィラーを 4 mm SPC コアボードに変換するラインを、数キロメートルごとに、シフトの終了時と開始時と同じ断面で製造するラインを望んでいます。 300 キロメートル離れた家電サプライヤーは、リブ、スナップ フィット、および 2 つの成型インサートを備えたヒンジ ハウジングを 1 日に 4 万個必要としています。両方の購入者は、購入をプラスチック加工機械の購入と説明していますが、まったく異なるプラットフォームが必要です。
結論が先にあります。押出成形と射出成形は、同じ仕事の 2 つのバージョンではありません。押し出しは連続的に行われます。溶融物はダイを通して押し出され、製品はラインが走行している限りそのダイの断面を維持します。射出成形はサイクル式です。溶融物は閉じたキャビティを満たし、各サイクルで固定数の個別の 3 次元パーツが生成されます。長くて均一な押し出しを指します。形状と個数のカウントは射出成形を示します。工具のコスト、公差、スクラップ率、オペレーターのスキルはすべて、その 1 つの違いによって決まります。
押し出しの仕組み、ステップバイステップ
押出ラインでは、顆粒または粉末がホッパーから加熱されたバレルに供給され、回転スクリューによって搬送および溶解され、開口部が形状を規定するダイに押し込まれます。加熱された形状は冷却および調整され、引き取りユニットによって引っ張られ、所定の長さに切断されます。部品がなく、メートルだけなので、部品の間でネジが止まりません。生産量は、ダイではキログラム/時、ラインの端ではメートル/分で測定されます。
- 断面は機械方向に沿って一定のままであり、長さは取り扱いと梱包によってのみ制限されます。
- 金型のコストは射出成形金型の数分の一であり、プロファイルがわずかに変化した場合でも金型を調整、研磨、または再加工することができます。
- 2 台または 3 台の押出機が 1 つのダイ ブロックに供給する共押出により、多層構造がほぼ自由に作成できます。
- 下流の機器、校正、冷却、引き取り、カッターは、押出機自体と同様に、最終的な寸法品質に影響を与えます。
- 代表的な製品: SPC コアボード、皮革用 PVC ベースフィルム、連続繊維強化熱可塑性テープ、パイプ、ウィンドウプロファイル、ケーブル絶縁体。
射出成形のしくみ、ステップバイステップ
射出成形では同様のポリマーを溶融しますが、測定されたショットを閉じてクランプされた金型に高圧で射出します。収縮を補うためにキャビティが保圧されて保持され、冷却されて開かれ、金型が再び閉じる前にエジェクタ ピンが部品を押し出します。各サイクルでは、連続した長さではなく固定数の完成品が生成され、サイクル時間が単価の要因となります。
- 形状の自由度が主な利点です。リブ、ボス、ねじ山、リビング ヒンジ、金属インサートをワン ショットで形成できます。
- 公差は厳しく、再現可能であり、多くの場合、重要な寸法ではプラスまたはマイナス 10 分の 1 ミリメートルです。
- 金型は部品ごとに異なります。コンポーネントの設計変更は、通常、金型の調整ではなく、新しい金型を意味します。
- ランナー、スプルー、および初期不良品がスクラップの大部分を占めており、再生材は制御された比率でブレンドされて戻されることがよくあります。
- 代表的な製品: ハウジング、キャップ、コネクタ、自動車内装部品、使い捨て医療機器。
押出成形と射出成形の比較
| アスペクト | 押出成形 | 射出成形 |
|---|---|---|
| 出力フォーム | 一定の断面積を持つ連続長さ | 立体パーツを分離 |
| ツーリング | ダイとキャリブレーションおよび下流ユニット | 冷却と突き出しを備えた精密鋼製金型 |
| ツーリング cost | 低くて修正しやすい | より高く、一部のデザインに結び付けられています |
| リズム | 連続、サイクルタイムなし | 1ショットあたり数秒から1分 |
| ジオメトリ | シンプルなプロファイル、アンダーカットなし | 複雑な形状、リブ、ボス、インサート |
| 許容範囲 | 校正、冷却、引き取り安定性によって設定 | 部品ごとに非常に厳密で再現性が高い |
| スクラップ | 始動および切り替えトリム | ランナー、スプルー、リジェクト |
| 経済量 | 1 つのプロファイルの長時間実行 | 1 つのコンポーネントの部品数が多い |
| ファイバーコンパウンド | 繊維は機械方向に沿って整列します | ネジとバルブの動作によりファイバー長を短縮可能 |
ツールとコスト構造: お金が実際にどこに使われるのか
初めて購入する人のほとんどが驚くのは費用分割です。射出プロジェクトでは、金型に資金を前もって投入します。この金型は、型締力に耐え、慎重に配置されたチャネルを通じて熱を伝達し、マーキングを付けずに部品を取り出す必要がある精密機械加工ブロックです。その投資は数十万回のサイクルで回収されるため、射出成形が一定の年間生産量を下回ると苦戦するのはこのためです。
押し出しプロジェクトでは、異なる方法で資金を前倒しします。ダイは比較的控えめですが、ラインは押出機、スクリーンチェンジャー、キャリブレーションテーブル、冷却タンク、引き取り、カッター、スタッキングといった一連の機械です。弱いリンクは回線全体の上限を設定します。引き抜きが不均一であったり、冷却タンクが短かったりしても、完璧にバランスの取れた金型であっても、厚さが変動するプロファイルが生成され、購入者はツールで一度ではなく、メートルごとに材料の代金を支払うことになります。
物質の挙動と熱履歴
どちらのプロセスもポリマーを溶融しますが、熱履歴とせん断履歴は大きく異なります。押出成形では、材料はスクリューに沿って比較的穏やかでよく分散されたせん断を受け、ダイでの滞留時間は短くなります。射出成形では、溶融物が非常に高いせん断力で狭いゲートを通過し、圧力下で充填されるため、分子配向と内部応力が部品に固定されてしまいます。同じポリマーグレードでも 2 つのプロセスで異なる挙動を示す可能性があるのはこのためです。また、反りは成形部品ではよくある問題ですが、押出成形品ではまれな問題であるのはこのためです。
繊維強化コンパウンドの場合、その区別はさらに重要です。押出成形では繊維が機械方向に整列する傾向があり、その方向の剛性が向上します。射出成形では、より複雑なスキンとコアの配向が生成され、溶融物がスクリュー、バルブ、ゲートを通過するときに繊維の長さが低下する可能性があります。完成品の衝撃性能が繊維長に依存している場合、これは仕様上のポイントであり、詳細ではありません。
2 つのプロセスの選択
次の点を順番に解いていけば、通常は 2 番目の質問の前に答えが明らかになります。
- 製品は断面で定義されるのでしょうか、それとも形状で定義されるのでしょうか?断面とは押し出しを意味します。
- 長さは機能によって決まっているのか、それとも扱い方によって決まっているのでしょうか?長さが無制限であると、押し出しが非常に有利になります。
- 部品にはアンダーカット、サイドアクション、ねじ山、またはインサートが必要ですか?となると射出成形が現実的です。
- 1 つのデザインに適用される年間ボリュームはどれくらいですか?ピース数が非常に多い場合は金型への投資が正当化され、長いプロファイルの実行にはラインへの投資が正当化されます。
- クリティカル許容誤差はどれくらい厳しいですか?成形部品は厳密な寸法を保持しやすく、押し出しプロファイルには適切なキャリブレーションと引き取り制御が必要です。
- 社内で再加工できるスクラップの量はどれくらいですか?押し出しトリムは多くの場合直接再利用可能ですが、成形ランナーは再研磨と乾燥が必要な場合があります。
連続押出ラインがパネルおよび複合材の生産に適合する場所
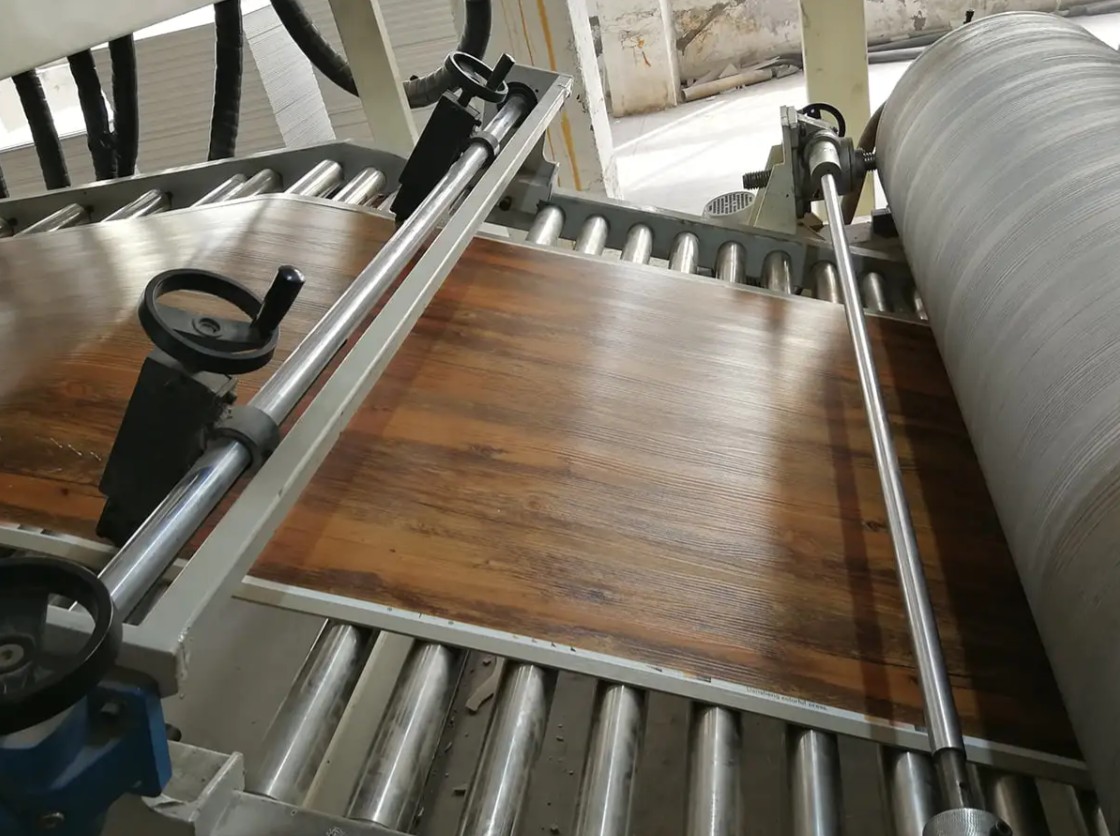
成形品のように見える建材や内装材の多くは、実際には連続ラインで押出成形されたり塗装されたりしています。 SPC フローリングが最もわかりやすい例です。硬いコアが押し出されて、装飾フィルムと摩耗層でラミネートされるため、押出機はボード全体の平坦度、密度、厚さの一貫性を決定します。
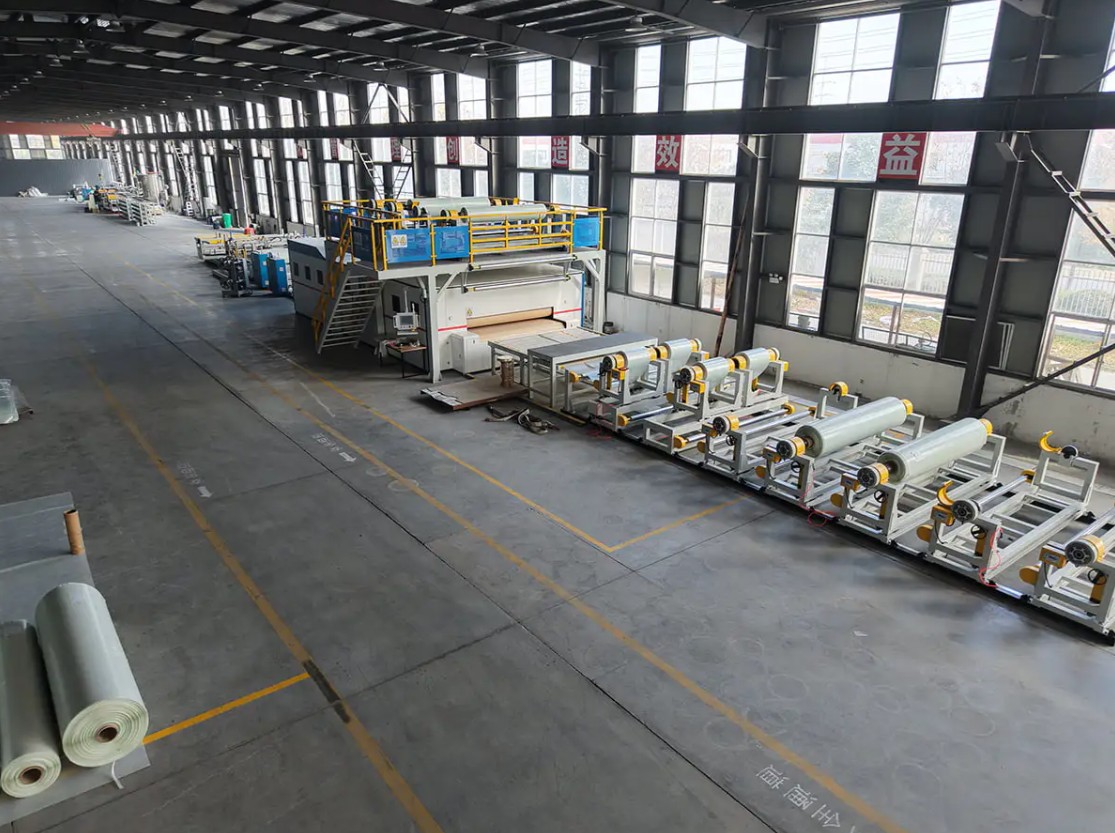
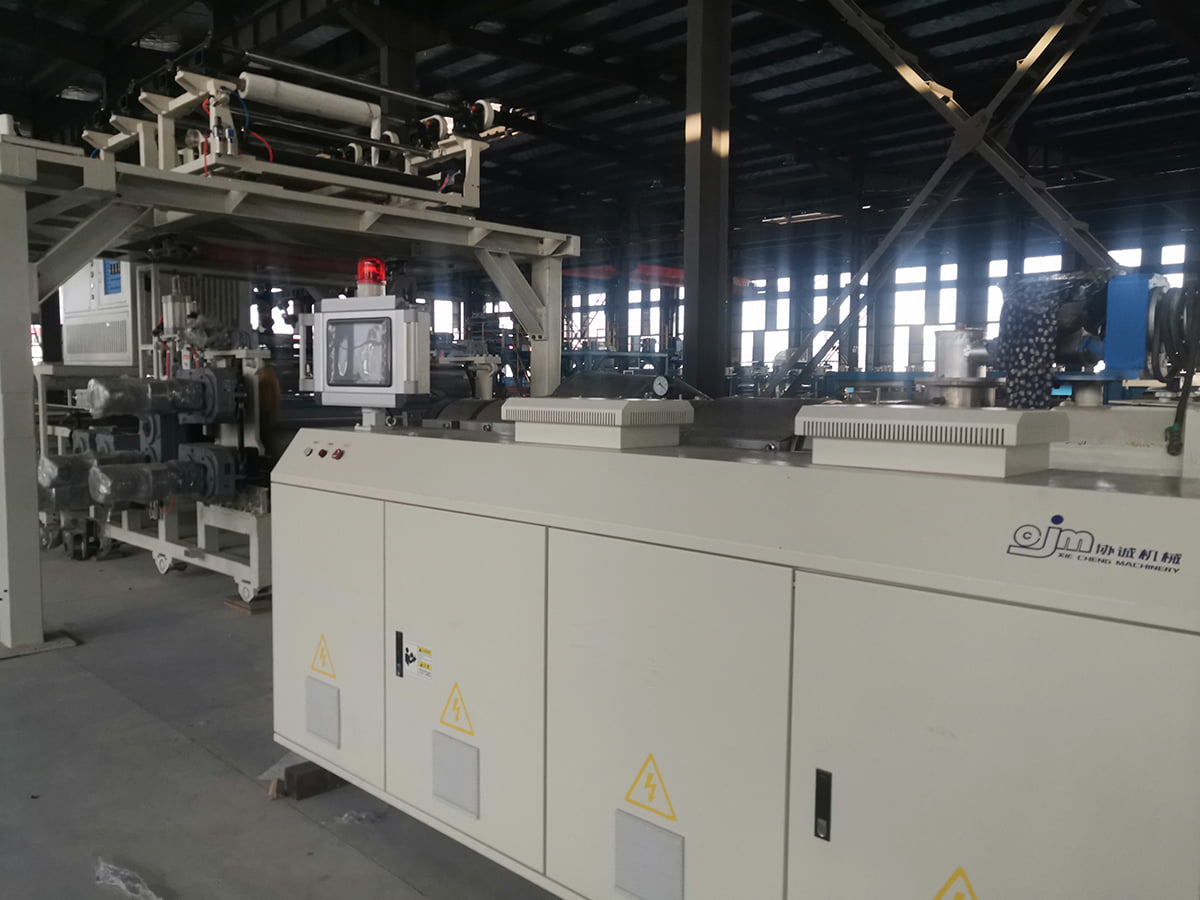 石材プラスチック床材用の PVC/WPC/SPC 床材生産ライン このラインを参照して、押出成形、フィルムラミネート、UV コーティング、エンボス加工、およびオンライン検査を組み合わせて自動 SPC フローリング出力をどのように行うかを確認してください。 製品を見る→
同じ論理が連続繊維強化熱可塑性複合材料にも当てはまります。 PET または PP CFRT ラインは、連続プロセスでポリマー溶融物と強化繊維または布地を結合し、完成したシートまたはテープはその後、プレスまたは熱成形されて 3 次元形状になります。成形プレスではなく、押出段階が繊維の濡れと厚さの均一性を決定します。バイヤーは、サプライヤーを比較する前に、フル PVC ラミネート パネル ラインに何が含まれているかをよく尋ねます。正直な答えは、押出機は、相互に適合する必要がある複数のステーションのうちの 1 つのステーションにすぎない、というものです。
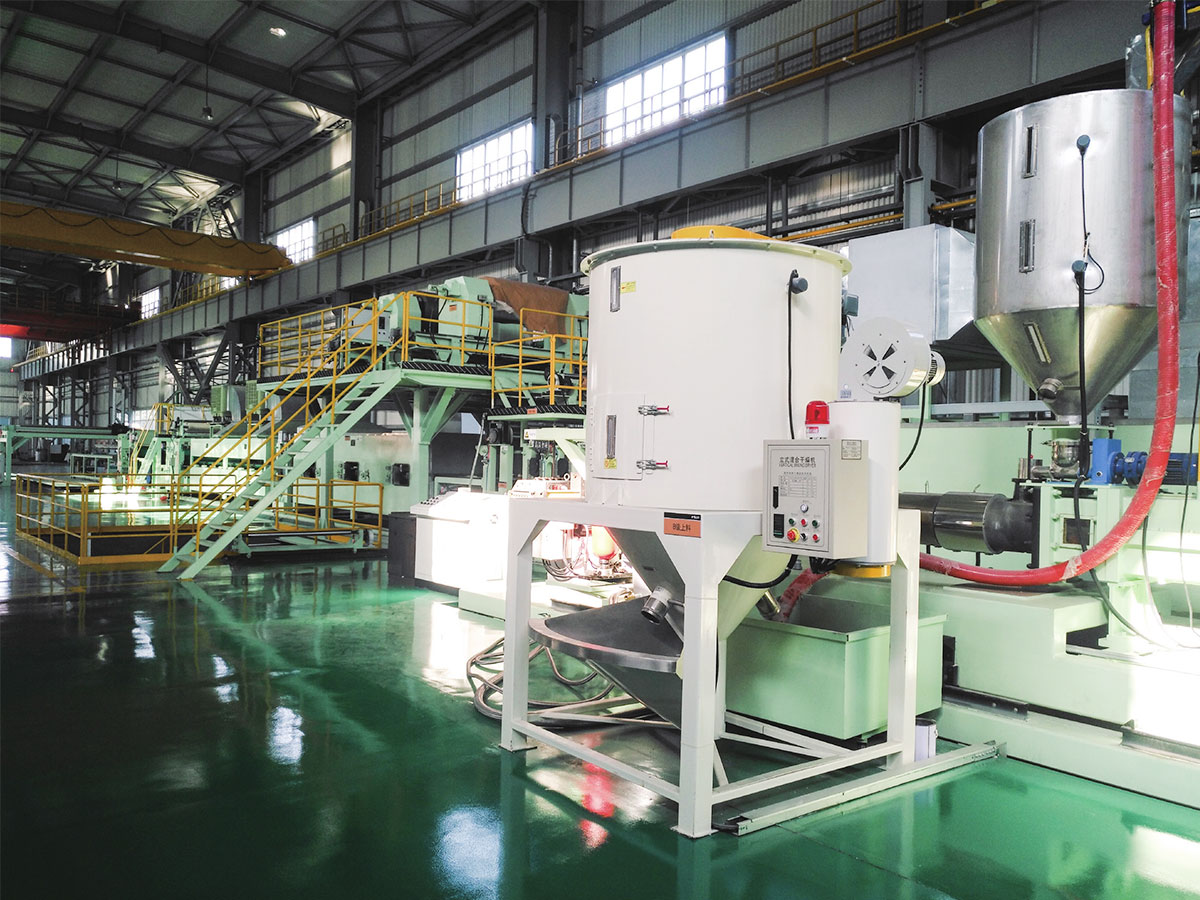 PET/PP CFRT複合材料生産ライン サービスと見積もりのオプションが利用可能な、連続繊維強化熱可塑性複合材製造用のこの OEM CFRT ラインを検討してください。 製品を見る→
PVC および PU レザーは 3 番目のパターンに従い、ベース層が連続的に製造され、その後コーティング、エンボス加工がインラインで行われ、冷却されます。表面テクスチャはキャビティではなくエンボス ロールから得られます。これがまさに、部品固有の金型を使用せずにプロセスが長時間にわたるスケールに対応できる理由です。
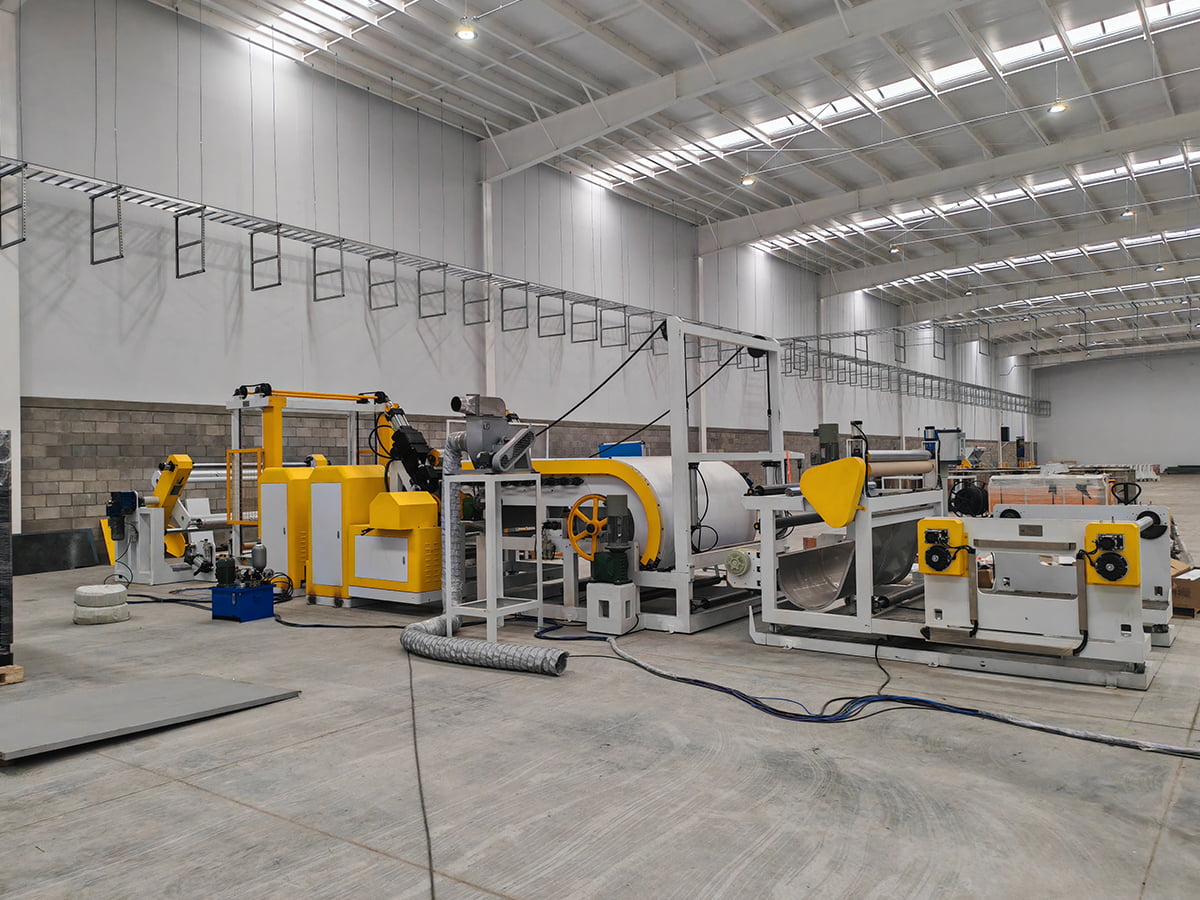 PVC/PUレザー複合、エンボス加工、コーティングライン カスタマイズ可能な OEM サービス オプションを備えた、PVC/PU レザー ベースの継続的な生産、インライン コーティング、エンボス加工、冷却については、このラインを検討してください。 製品を見る→
押出ベースのラインを購入する前に確認すべきこと
- スクリューの直径と長さ対直径の比率は、実際に使用するポリマーとフィラーの含有量に合わせて調整します。
- ライン速度に対する出力率なので、搬送や冷却の長さはボトルネックではありません。
- 厚さと幅の許容差は、単なる約束ではなく、測定方法とともに契約書に記載されています。
- 製品計画の中で最も重いプロファイルに合わせた冷却能力と校正設計。
- サプライヤー間で責任を分割するとコミッショニングが複雑になるため、下流の機器も同じ範囲に含まれます。
- サービス モデル: リモート サポート、現場での設置、スペアパーツの入手可能性、およびオペレーターのトレーニング。
製品計画がプロファイルと成形品の間のどこかに位置する場合、実際的な方法は、多くの場合、半完成シートを押し出しまたはラミネートしてから成形することです。署名する前にプロセス チェーン全体を理解しておけば、使用できない容量を購入する必要がなくなります。レビューできます PVCラミネートパネルの生産ラインにはどのようなものがありますか ステーションがどのように連携するかを示す実際の例をご覧ください。
ショートバージョン
押出成形では、一定の断面を持つ連続製品が製造され、長時間の稼働、低い工具コスト、シンプルな形状で利益が得られます。射出成形は個別の 3 次元部品を製造し、再現性、複雑な機能、および部品数の多さで収益を上げます。どちらも他方よりも進んでいるわけではありません。これらはさまざまな質問に応じて構築されているだけであり、リスクを軽減する最も簡単な方法は、価格を比較する前に、製品、年間生産量、および重要な許容誤差を機器エンジニアに説明することです。そんな会話がしたければ、 製品仕様と目標容量をチームに送信します どのプラットフォームがあなたのケースに適合するかを確認してください。