
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

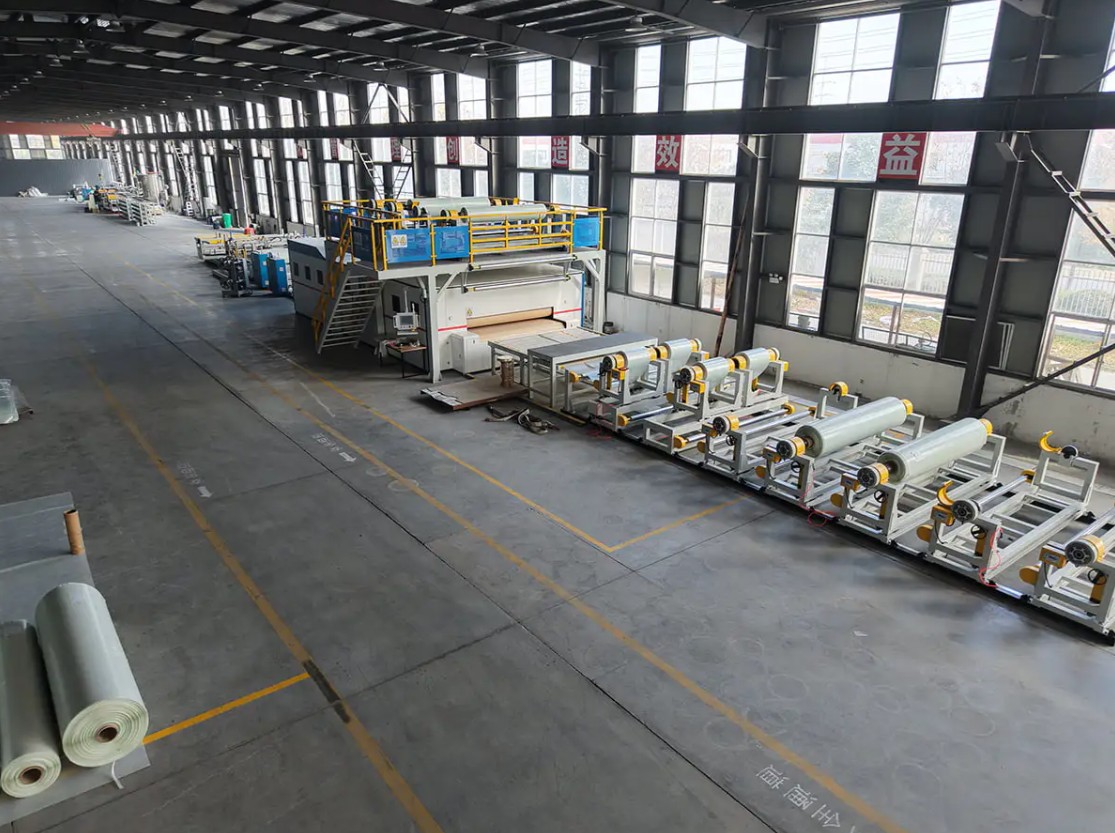
2 つの PET/PP CFRT 複合ラインは、同じ価格、同じ作業幅、最大 1,200 kg/h までの同じ約束を実現できますが、それでも製造現場ではまったく異なる動作をします。通常、違いは押出システムにあります。スクリューの直径と長さと直径の比、メルトポンプが圧力を安定させるかどうか、ダイリップの調整方法、ロールスタックが熱を除去する方法などです。繊維の湿潤から巻き取り張力に至る下流の各段階では、押出機が提供する品質のみを維持できます。
したがって、実際的なルールは単純です。最初に押し出しシステムを定義し、その周囲の残りのラインのサイズを決定します。コーティング、ラミネート、またはエンボス加工のステージは、押出機が供給できる速度よりも高速であると評価されており、その能力を支払うだけで決して使用することはありません。押出機のサイズは出力に合わせて作られていますが、実際に使用する材料には合わせていないため、機械の寿命の間、ゲージのドリフト、ゲルスポット、スクリューの早期摩耗が発生します。この記事では、複合ラインに含まれる押出システムの内容、PET、PP、PVC、および充填コンパウンドとの適合方法、商業的に重視される公差、最終支払い前に何をテストするかについて説明します。
複合ラインの押出システムとして重要なもの
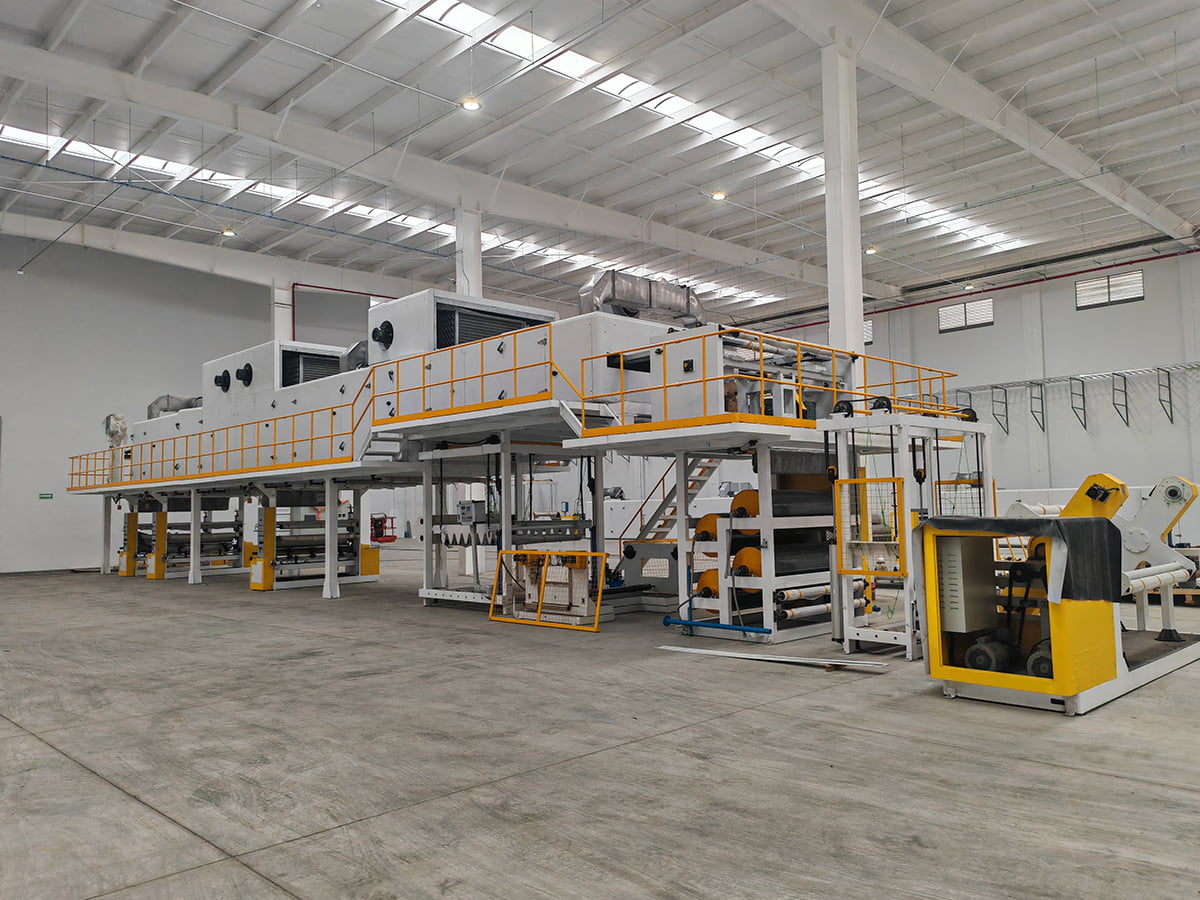
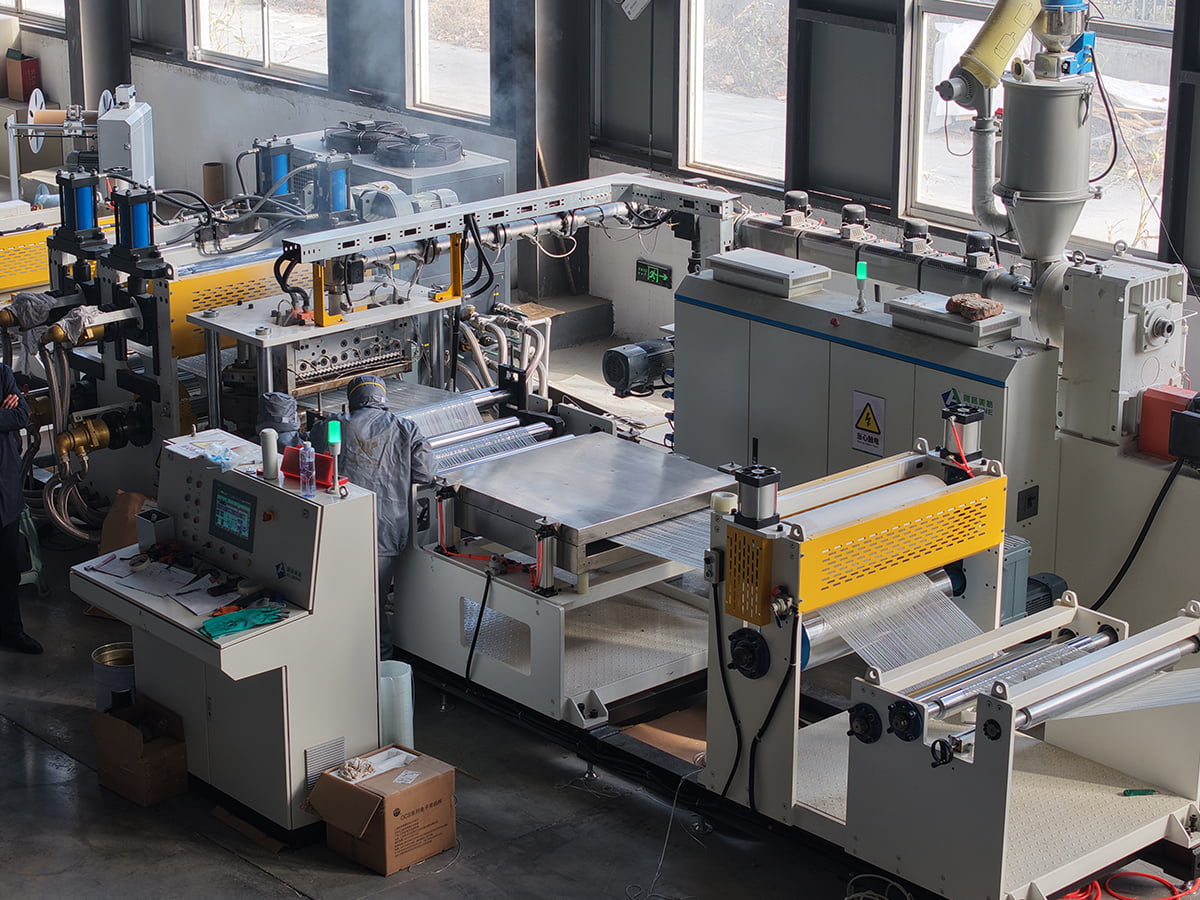
複合生産ラインでは、押出システムは 1 台の機械ではなく、同じ設定値を維持する必要がある一連のユニットです。マテリアルハンドリングと乾燥、スクリューとバレル、メルトポンプまたは圧力制御ループ、ダイ、ロールスタックまたは冷却セクション、ライン速度を設定する引き取りです。厚みは金型で作成され、冷却段階で凍結され、その後ラミネート、エンボス加工、またはコーティングが施されます。
商品により関税が異なります。 CFRT ラインは、連続繊維を湿らせる必要がある薄いホットメルトを押し出します。一方、フローリング ラインは、後で最終ゲージにカレンダー加工される高充填シートを押し出します。次の表は、同じハードウェア カテゴリが製品ごとに優先順位がどのように変化するかを示しています。
| 線種 | 押出義務 | 代表的なポリマー | 最初に確認してください |
|---|---|---|---|
| PET/PP CFRT複合ライン | 連続繊維を溶融含浸し、シート成形して積層する | PET、PP、場合によってはPA | ダイ幅全体にわたる溶融温度の均一性と目標ライン速度での繊維のウェットアウト |
| SPC床材生産ライン | 充填PVCシートの押出、カレンダー加工、および摩耗層へのラミネート | 炭酸カルシウムフィラー入りPVC | スクリューとバレルの耐摩耗性、ダイ幅ごとの生産量、カレンダー加工後のゲージ管理 |
| PVC/PUレザーのエンボス加工・コーティングライン | 複合可塑化および剥離紙または布地へのコーティング | PVCコンパウンド、PU | 膜厚再現性、ロール温度安定性、表面欠陥率 |
| 金属複合材・コイルコーティングライン | バルク押出ではなく接着層とコーティング層 | PE、PUR、フィルム接着剤 | コアシートが自社で購入されるか自社で生産されるか、および接着力がどのように検証されるか |
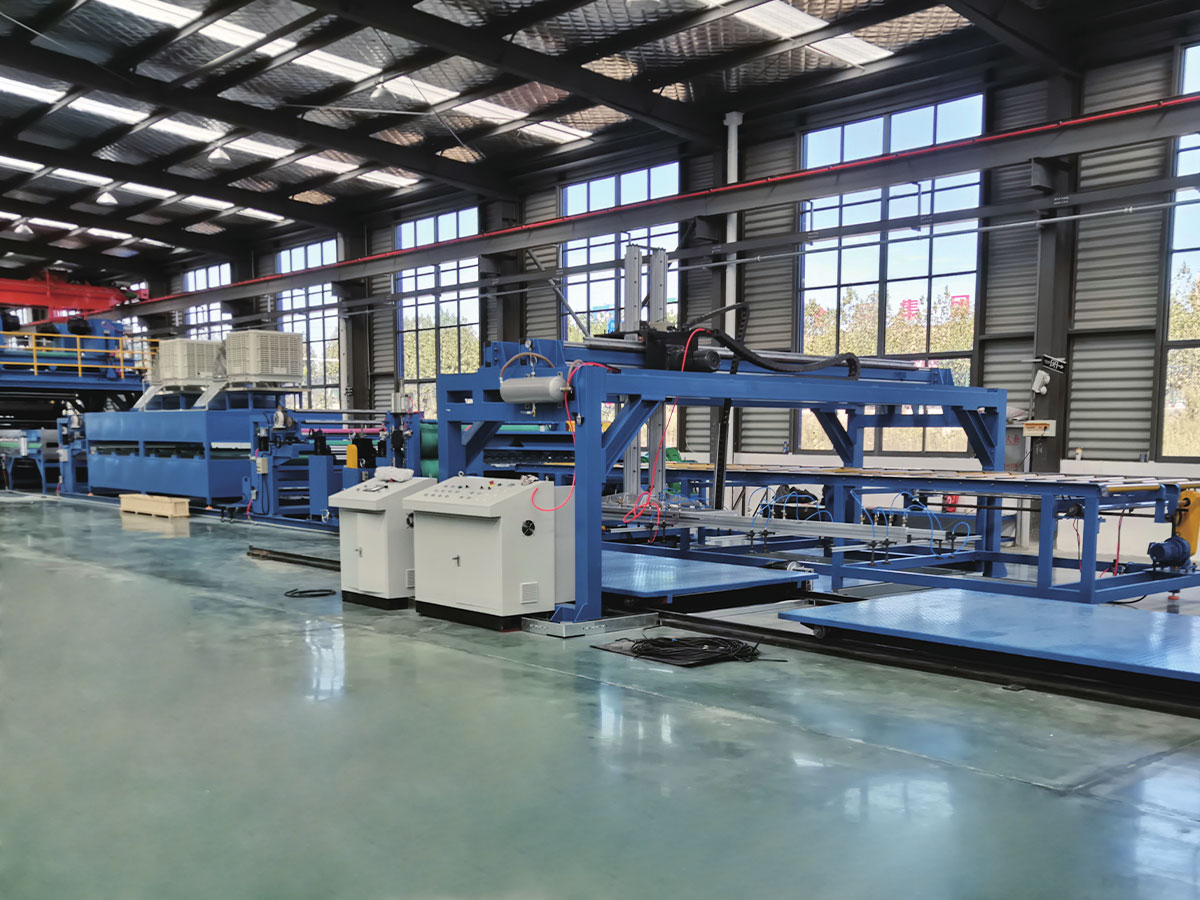
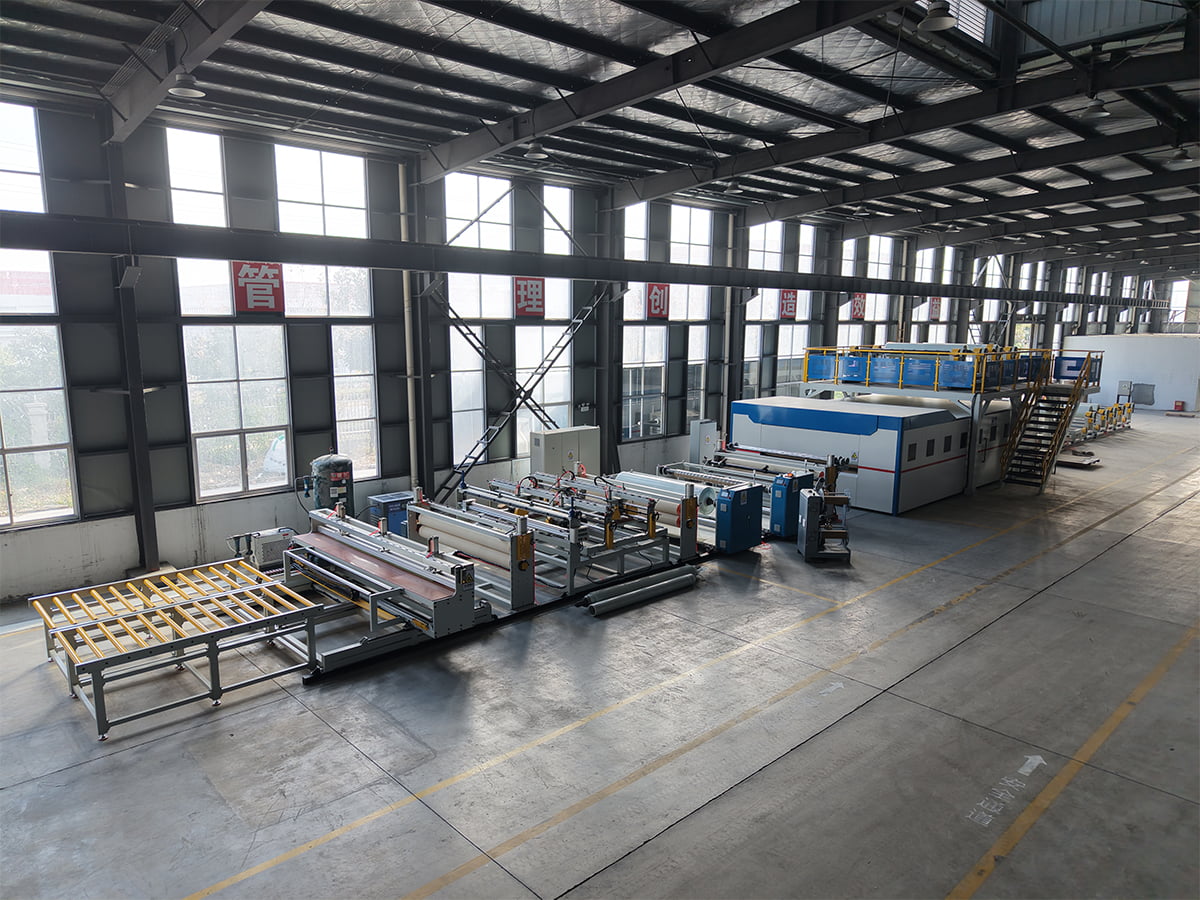 PET/PP CFRT複合材料生産ライン PET/PP 用の CFRT 複合ライン。押出作業で充填床シートを実行するのではなく、連続繊維を湿らせる必要がある場合に関連します。 製品を見る→
エクストルーダーを出力だけでなく材料の挙動に合わせる
見積もりは通常、キログラム/時で比較されます。この数値は、特定のポリマー、特定のスクリュー形状、および特定の製品厚さに対して引用された場合にのみ意味を持ちます。 PET を快適に回転させるスクリューは、充填済み PVC コンパウンドで不足する可能性があり、充填済みコンパウンド用に最適化されたスクリューは、熱に敏感な溶融物を過剰にせん断する可能性があります。
押出機の性能を決めるポイント
- 供給と乾燥: PET は湿気を吸収するため、管理された露点まで乾燥させる必要があります。乾燥しないと、加水分解が強度の低下や気泡として現れます。 PP は乾燥の必要性が大幅に低くなりますが、溶融温度のスパイクに対してより敏感です。
- スクリューの形状: 圧縮率、バリアセクションおよび混合要素は溶融粘度および充填剤の負荷に従います。直径だけでなく、ネジの図面もお問い合わせください。
- 摩耗保護: 炭酸カルシウム、ガラス繊維、鉱物フィラーは研磨性があります。バイメタルバレルと硬化ネジにより耐用年数が延長され、2 ~ 3 年でゲージの一貫性に違いが現れます。
- 圧力の安定性: 押出機とダイの間にあるメルトポンプにより、厚さの変動が狭まり、ダイの圧力がスクリュー速度の変動から切り離されます。薄くて価値の高いシートでは、通常、投資する価値があります。
- ダイ設計: 個別に調整可能なリップを備えたコート ハンガー ダイは幅広のシートに適しており、よりタイトな内部形状を備えたスロット ダイは薄いコーティングに適しています。ダイの幅は、仕上げ幅にトリム代を加えたものと一致する必要があります。
注文が確定する前に、独自の樹脂とフィラーを使用して目標の厚さでトライアルを実行します。サプライヤーの参考資料に記載されているネジの性能は、あなたが期待しているほどではありません。
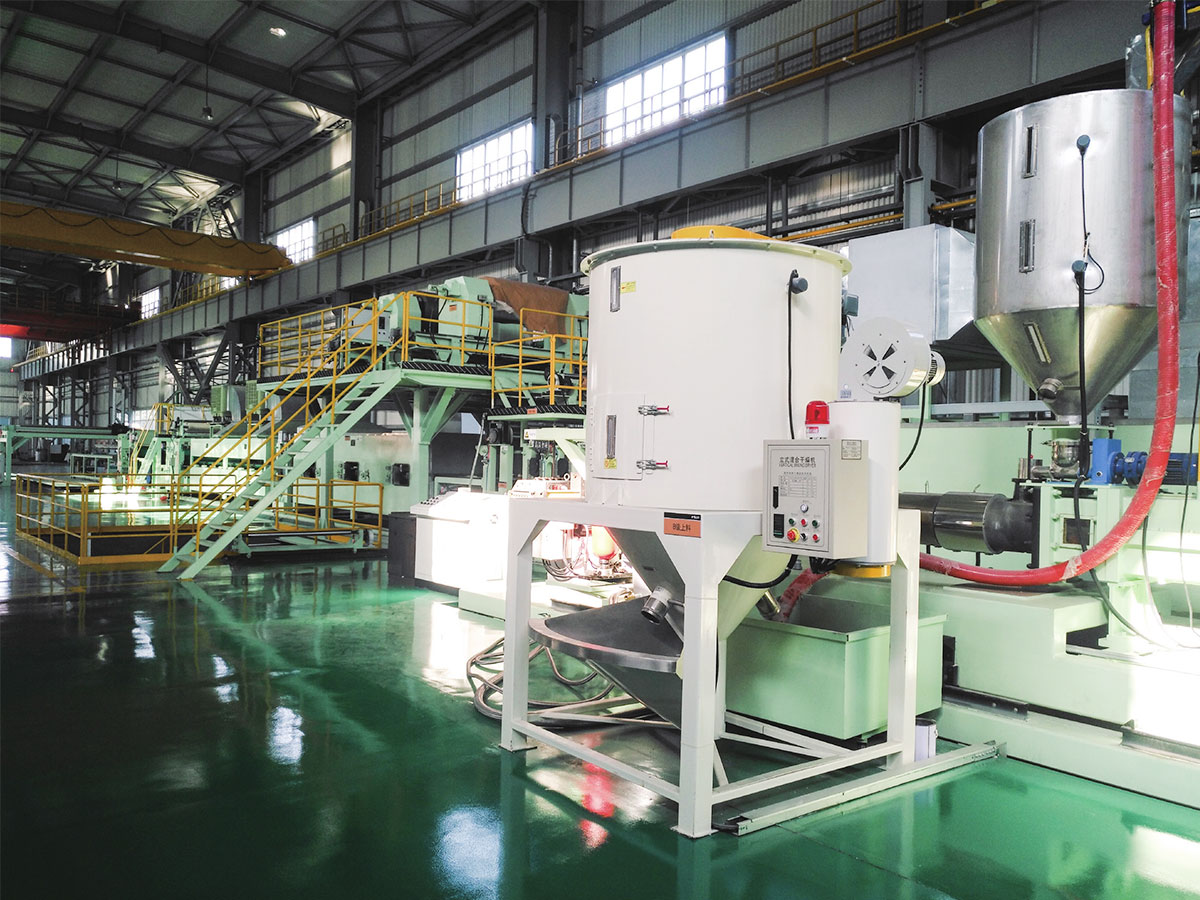
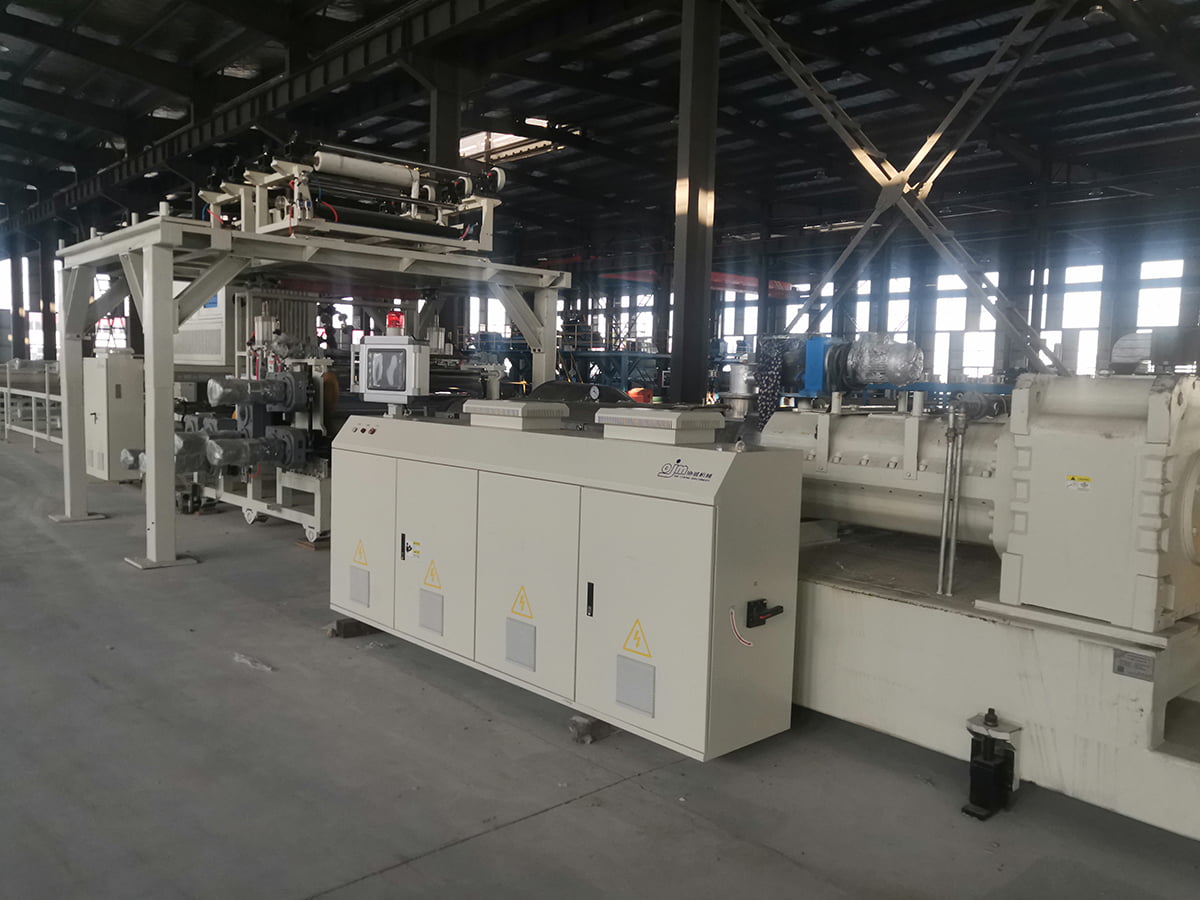 SPC石材プラスチック床複合生産ライン PVC と炭酸カルシウムのコアを押し出し、フィルムをラミネートし、摩耗層とエンボス加工を施す SPC 床複合ライン。そのゲージ制御は材料の使用に影響します。 製品を見る→
材料コストを決定する公差
厚さの許容差は、押出の品質がお金に変わるところです。公称ゲージが 1.0 mm、密度が 1 立方センチメートルあたり約 1.4 グラムの充填済み PVC シートを考えます。良好なシート 1 平方メートルの重さはおよそ 1.4 kg です。押出機とロールスタックがプラスまたはマイナス 2% を維持する場合、平均消費量は公称値に近いままになります。変動がプラスまたはマイナス 5% で、オペレーターが薄いスポットを避けるためにバンドの上半分をターゲットにすると、平均重量は約 3% 増加します。年間生産量 1,000,000 平方メートルの場合、樹脂の価格、運賃、溶解に使用されるエネルギーを除くと、約 42 トンの追加コンパウンドに相当します。
幅全体のばらつきは、平均の厚さと同じくらい重要です。シートの中央がゲージ通りで両端が薄い場合は、幅を広くトリミングする必要があり、トリミングされた素材は販売できない完成品になります。ダイリップ調整範囲、内部流量バランス、ロールクラウンが一般的な原因であり、仕様段階で修正するのが最も安価です。
スタートアップの行動にはコストもかかります。素早い熱応答と安定した圧力制御を備えた押出システムは、切り替え後より早く販売可能な製品に到達するため、短納期でのスクラップが削減され、特殊グレードの小ロット生産が商業的に合理的になります。
下流ステージは押出機に合わせたサイズにする必要がある
押出成形システムはペースを決めますが、それだけで仕事を完了することはできません。熱の除去が遅すぎる冷却ロールスタックでは、ラインの速度を低下させる必要があり、溶融物の滞留時間が長くなり、劣化の危険性があります。張力がダイからワインダーまで一定に保たれるように、ラミネートニップは引き取り速度と同期する必要があります。インライン厚さゲージは、制御ループが実際にスクリュー速度またはダイボルトを問題になるほど速く調整できる場合にのみ役立ちます。
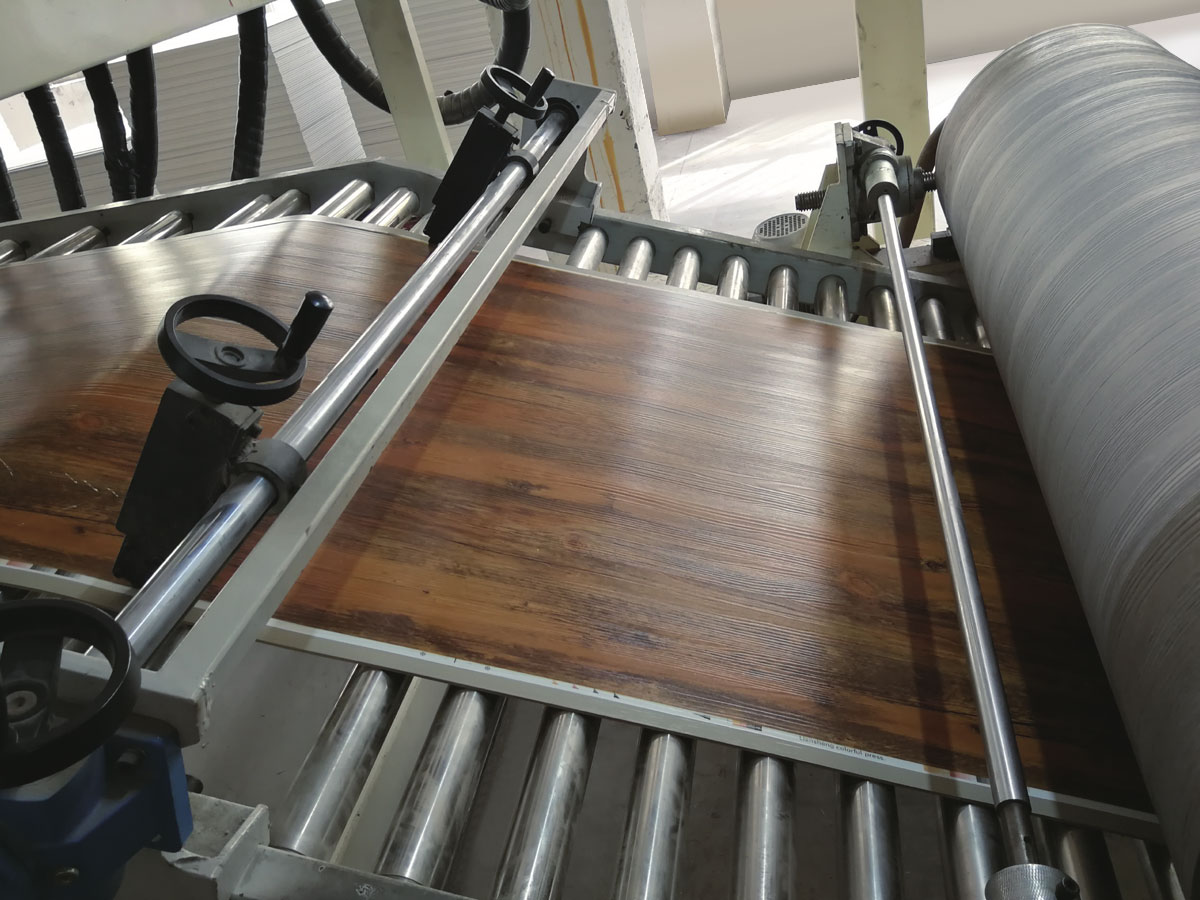
フローリングの場合、エンボス加工と摩耗層のステップによって表面品質と滑り抵抗が決まるため、その温度制御は押出機と同じくらい厳密にする必要があります。 PVC および PU レザーの場合、コーティングの厚さの再現性とロールの温度安定性が外観と材料の使用の両方を左右します。そのため、これらのパラメーターはパンフレットではなく受け入れテストに含まれます。フローリングやパネルのプロジェクトをより広範囲に秤量する場合、以下のことを理解するのに役立ちます。 PVCラミネートパネルの生産ラインとは 押出能力を決定する前に。
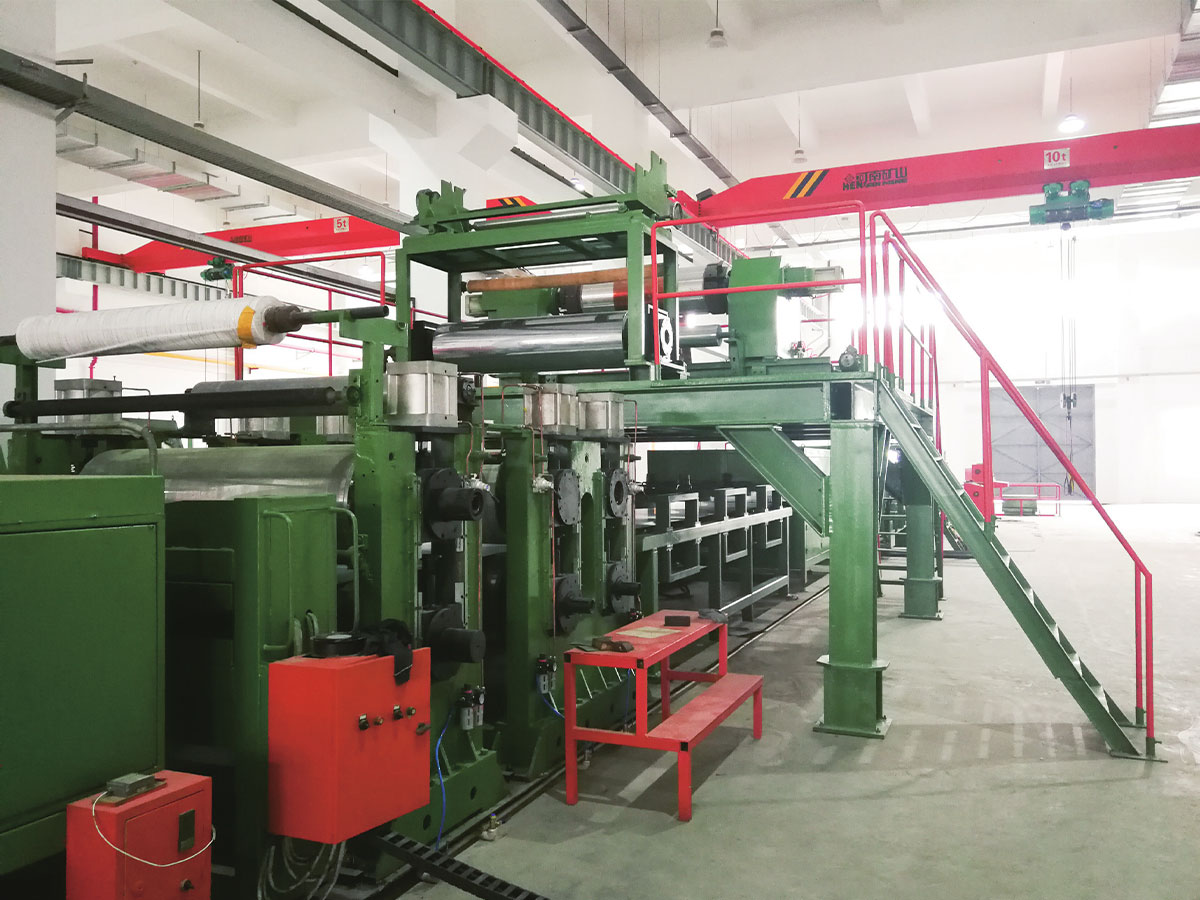
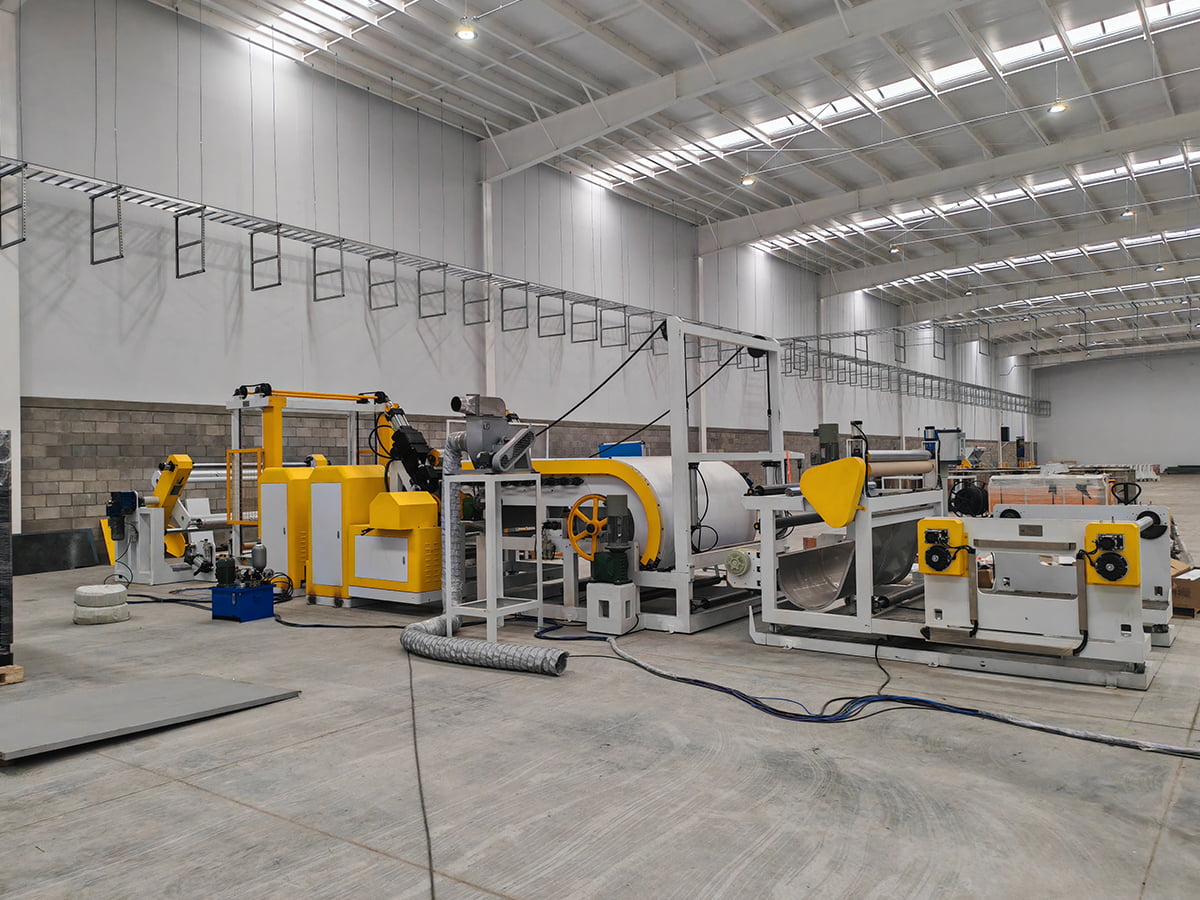 PVC/PUレザー複合エンボス加工・コーティングライン PVC/PU レザー複合材、エンボス加工、コーティングラインに関連するコーティング厚さの再現性とロール温度安定性を仕様の前に確認する必要があります。 製品を見る→
調達および受け入れチェックリスト
新しいラインを指定する場合、またはゲージを保持しなくなったエクストルーダーを交換する場合は、次の順序を使用します。
- ポリマー、フィラー、添加剤パッケージをメルトフローまたは粘度データとともに記載します。
- 仕上がり厚さとその許容範囲、幅とトリミングの許容範囲を記載します。
- その厚さで必要な出力と、それに到達するために必要なライン速度を示します。
- スクリューとバレルの図面、長さと直径の比、圧縮比、摩耗保護をリクエストしてください。
- ダイ幅、リップ調整範囲、内部流れ設計を確認します。
- 最大ライン速度での冷却能力とロールスタック構成を確認します。
- 独自の材料とサンプリング計画(幅方向の厚さ、生産量、キログラムあたりのエネルギー、表面欠陥、初期のスクラップ率)を使用した試験に同意します。
- スクリュー、バレル、ダイリップ、ロールカバーのスペアパーツの範囲とリードタイムについて合意します。
- サービス範囲: リモート サポート、オンサイト試運転、オペレーター トレーニング、保証条件に同意します。
カスタムライン、サービスおよびスペアパーツ
標準構成がすべての製品をカバーすることはほとんどありません。顧客が異なる層構造、特殊な幅、または専用の共押出配置を必要とする場合、カタログモデルに妥協するよりもカスタム構築ラインの方が合理的です。 Jiangsu XieCheng Intelligent Equipment は、江蘇省淮安市の金湖経済開発区に拠点を置き、標準生産ラインと非標準生産ラインの両方を構築しています。このグループが属するグループは、A2 耐火アルミニウム複合パネルとその生産設備の州のエンジニアリング研究センターとして、また AA グレードの品質信用企業として認められています。これは、価格だけでなくエンジニアリングの深さを評価する際に役立つコンテキストです。
納入後のサポートは仕様書よりも重要です。リモート アシスタンス、オンサイト サービス、スペアパーツの供給により、ネジが磨耗した場合やダイ リップの交換が必要になった場合でもラインの稼働を維持できるため、それらの応答時間を契約に記載する必要があります。できます お問い合わせページからエンジニアリング チームに連絡する 材料データ、ターゲットの厚さ、必要な出力を含めます。
押出システムは早期の決断に報います。実際に使用する材料や顧客が実際に受け入れる公差に応じて、ネジ、ダイ、圧力制御、冷却能力を選択し、それに合わせてラミネート、エンボス加工、巻き付けのサイズを選択します。このシーケンスにより、資本コストがパンフレット番号ではなく使用可能な生産物に関連付けられ、最初の生産シフトからゲージ、スクラップ、材料の消費量が予測可能になります。