
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

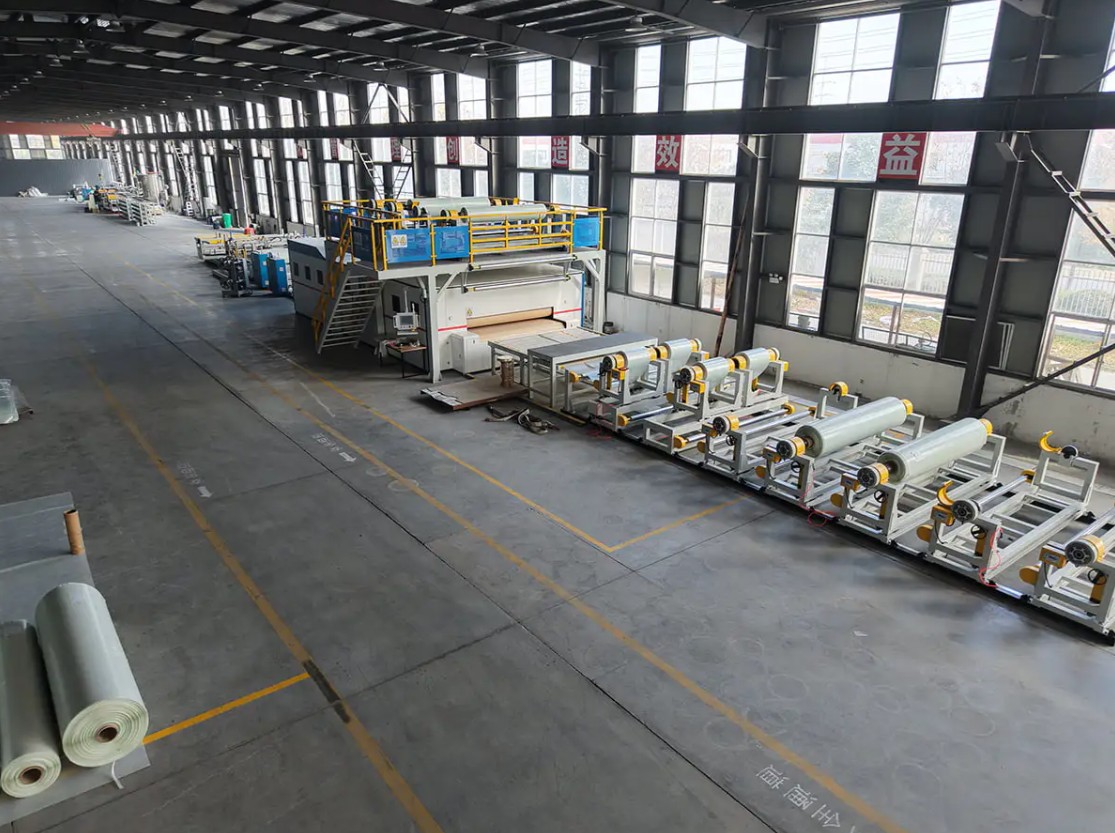
毎分 5 ~ 6 メートルの速度で稼働する 5 層 SPC 床材ラインでは、出力のシフトの半分が失われ、厚さのドリフトが 0.1 mm 程度にまで小さくなる可能性があります。オペレーターはそれをダイではなく完成したパレット上で確認しますが、その時までに押出機はすでに規格外の厚板を数百メートル押し出しています。同じパターンは、CFRT テープ ライン、PVC および PU レザー コーティング ライン、金属複合材ラミネート ラインにも現れます。マシンには能力があります。プロセスが十分に速く修正されていないだけです。
これが押出機械の自動化の実際のケースです。それはオペレーターを置き換えることではありませんし、市場で最も高価なコントローラーを購入することでもありません。厚さ、接着力、表面の品質を決定するループを閉じること、そして材料が無駄になる前に修正が行われるようにループを十分に早く閉じることが重要です。以下のすべてはその 1 つのアイデアに基づいています。
押出機械の自動化が実際にカバーするもの
押出ベースの複合ラインでは、自動化は 1 つの機能ではなく、制御ループのスタックです。ラインは 1 か所で十分に自動化され、2 メートル下流では完全に手動で行うことができます。これが、同様の装置を稼働する 2 つの工場で最終的に歩留まりが大きく異なる理由です。最も重要なループは次のとおりです。
- 溶融物の供給と注入: 樹脂、充填剤、添加剤の重量または容積による供給。狭いバンド内で保持されるため、スクリューがスロートの不足を補う必要がありません。
- スクリュー速度と溶融圧力: ダイ入口の圧力は、バレル内で何が起こっているかを明らかにする数値であり、スクリュー速度を決定するものであり、その逆ではありません。
- バレルとダイの温度: 十分な分解能を備えたゾーン制御により、始動や材料の変更を含む長期稼働を通じて溶融粘度を安定に保ちます。
- ゲージ制御: 厚さまたは坪量ゲージがダイリップ調整、ロールギャップ、またはライン速度にフィードバックされるため、修正はオペレーターが開始するのではなく自動的に行われます。
- 速度と張力の同期: 引き取り、ラミネート ロール、エンボス ロール、ワインダーが 1 つのマスター基準を追跡するため、ウェブが伸びたり緩んだりすることはありません。
- 巻き取り、トリミング、エッジ制御: 一定の張力による巻き取りと自動エッジトリミングにより、完成したロールを販売可能に保ちます。
これらのループは 4 つの実用的なレベルにあります。手動制御は、オペレータがゲージを読み取り、ハンドルを回すことに依存します。オープンループレシピ制御は製品ごとの設定を保存しますが、ドリフトには反応しません。ゲージまたは圧力センサーを使用した閉ループ制御は、自動的に補正します。フルライン監視により、データのロギング、アラーム、トレーサビリティが追加されます。これらは通常、顧客監査で最初に確認することです。
自動化が最初に利益をもたらす場所
自動化の予算には限りがあるため、総額よりも支出の順序が重要です。ほとんどの複合プラントでは、ゲージ制御と張力制御は、毎日貸借対照表に表示されるスクラップやグレードダウンを攻撃するため、他の何よりも早くコストを返済します。通常、切り替え時間とエネルギー消費は二の次です。
| 制御ループ | 手動操作 | 閉ループ動作 | 主な財務効果 |
|---|---|---|---|
| 厚さと坪量 | ドリフト発見後の修正 | ゲージ信号による連続補正 | スクラップの削減、ダウングレードの削減、より販売可能なメーターの増加 |
| 溶融圧力とスクリュー速度 | 圧力変動を追跡する調整 | 圧力を制御量として保持 | 寸法が安定し、初期不良が少なくなります |
| ウェブテンション | 高速でのたるみや伸びが目に見える | ダンサーまたはロードセルのフィードバックによって保持される張力 | しわが少なく、接着力が向上し、破損が少なくなります |
| 温度ゾーニング | 周囲条件の変化に応じて測定値が変動する | 各ゾーンのPID制御 | シフト間で一貫した表面仕上げ |
| レシピ切り替え | 手で設定した値、いくつかの試用メーター | 保存されたパラメータをワンステップで呼び出す | 製品グレード間のダウンタイムの短縮 |
支出額を見積もる簡単な方法は、1 か月間のスクラップ率とダウングレード率を測定し、厚さ、張力、または温度の変化によってそれぞれがどの程度発生しているかを推定することです。その変動の半分を取り除く自動化は、通常、2 シフトまたは 3 シフトで稼働するラインでは 2 年以内に十分な利益をもたらします。
作成する製品に自動化レベルを合わせる
押出およびラミネート製品が異なると、優先されるループも異なります。ある材料には理想的な制御パッケージが、別の材料では大きすぎる場合や、単に間違った変数を対象としている場合があります。
CFRTおよび熱可塑性複合材ライン
PET または PP ベースの連続繊維強化熱可塑性プラスチック ラインでは、押出機はポリマーを可塑化し、繊維ロービングを 1 回のパスで含浸する必要があります。溶融圧力の安定性と含浸温度によってテープが完全に濡れているかどうかが決まり、ロービング張力によって繊維が置かれた場所に留まるかどうかが決まります。ここでの自動化とは主に、ライン速度が上昇すると同時に 3 つの変数を一定に保つことと、納品されたロールの背後にあるプロセス ウィンドウを顧客に表示できるようにそれらを記録することです。
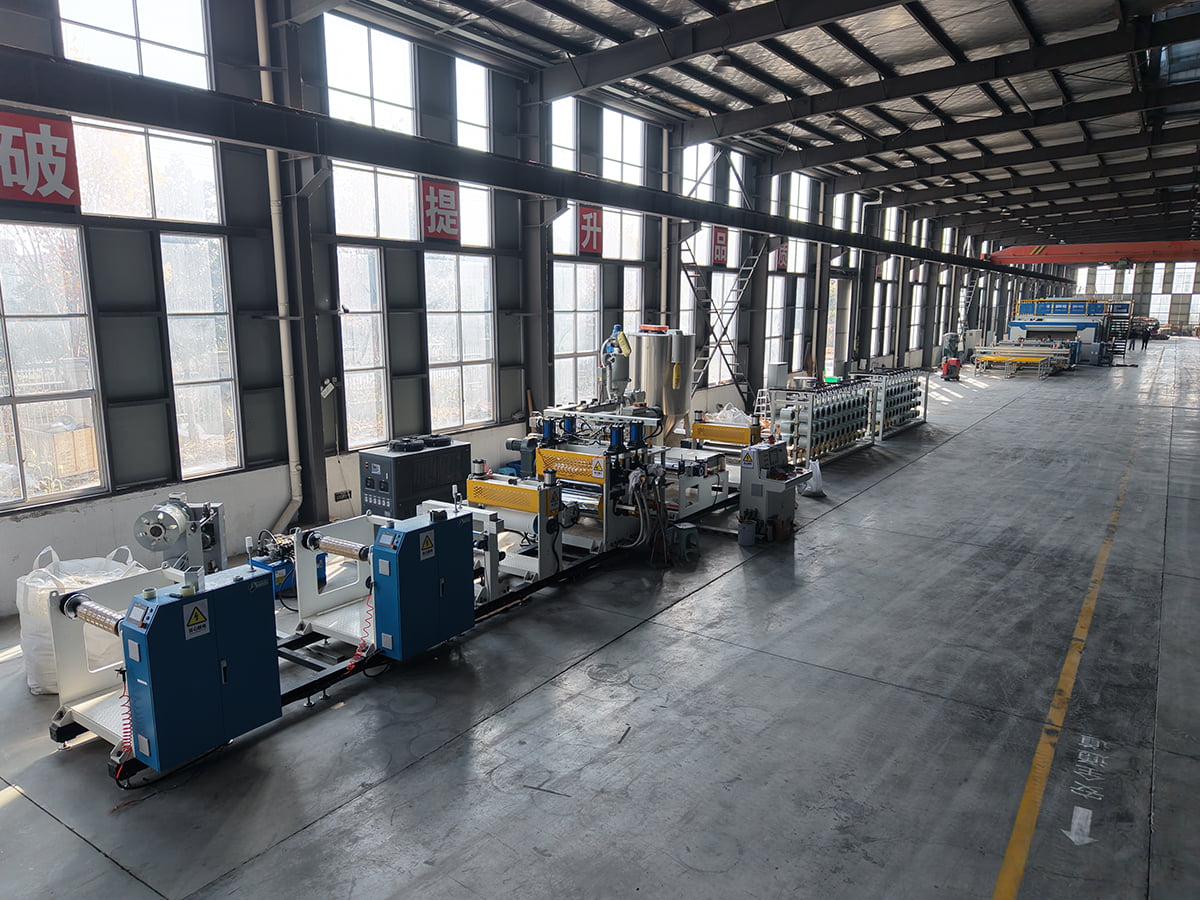 PET/PP CFRT複合材料生産ライン 連続繊維強化熱可塑性プラスチック用のこの OEM PET/PP CFRT 生産ラインを検討してください。安定した溶融圧力、含浸温度、ロービング張力が一貫したテープ出力をサポートします。 製品を見る→
SPC床材・PVCラミネートライン
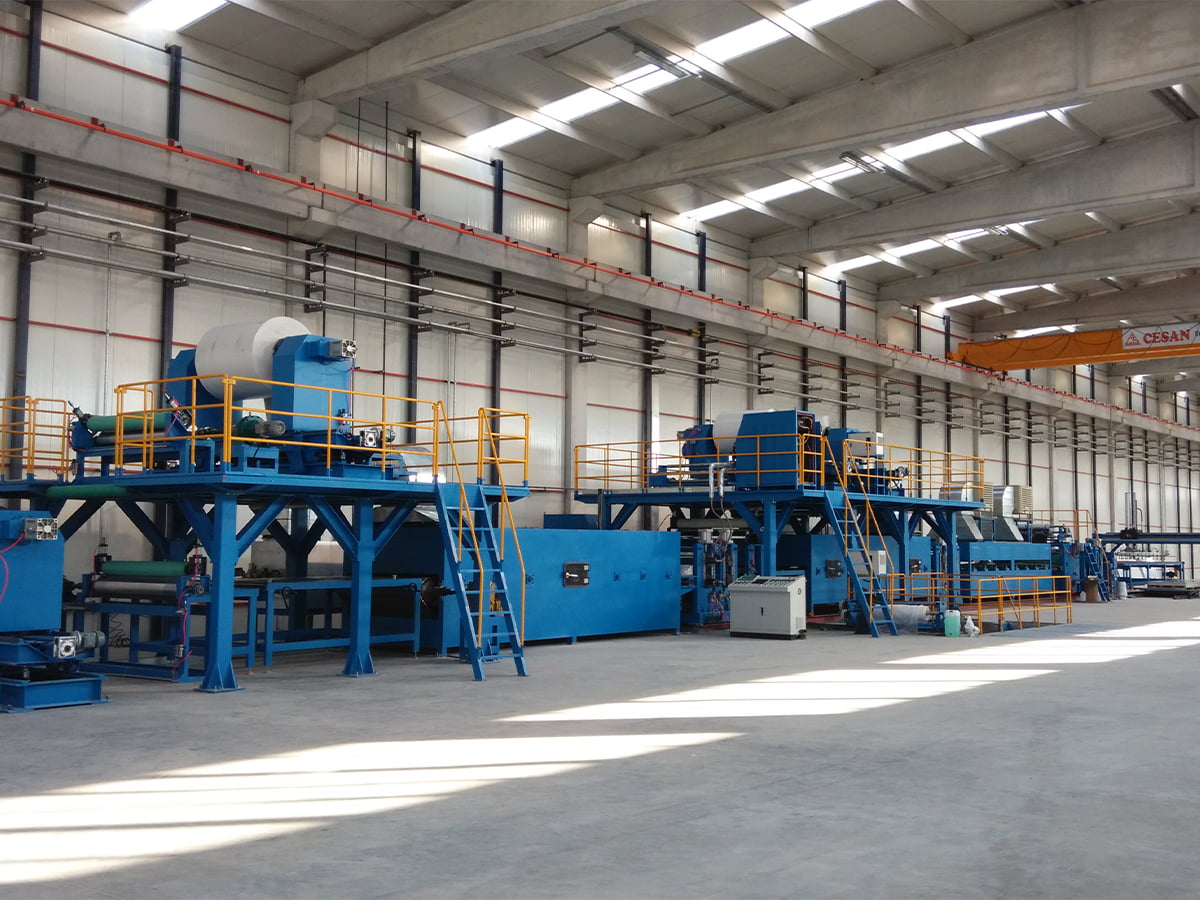
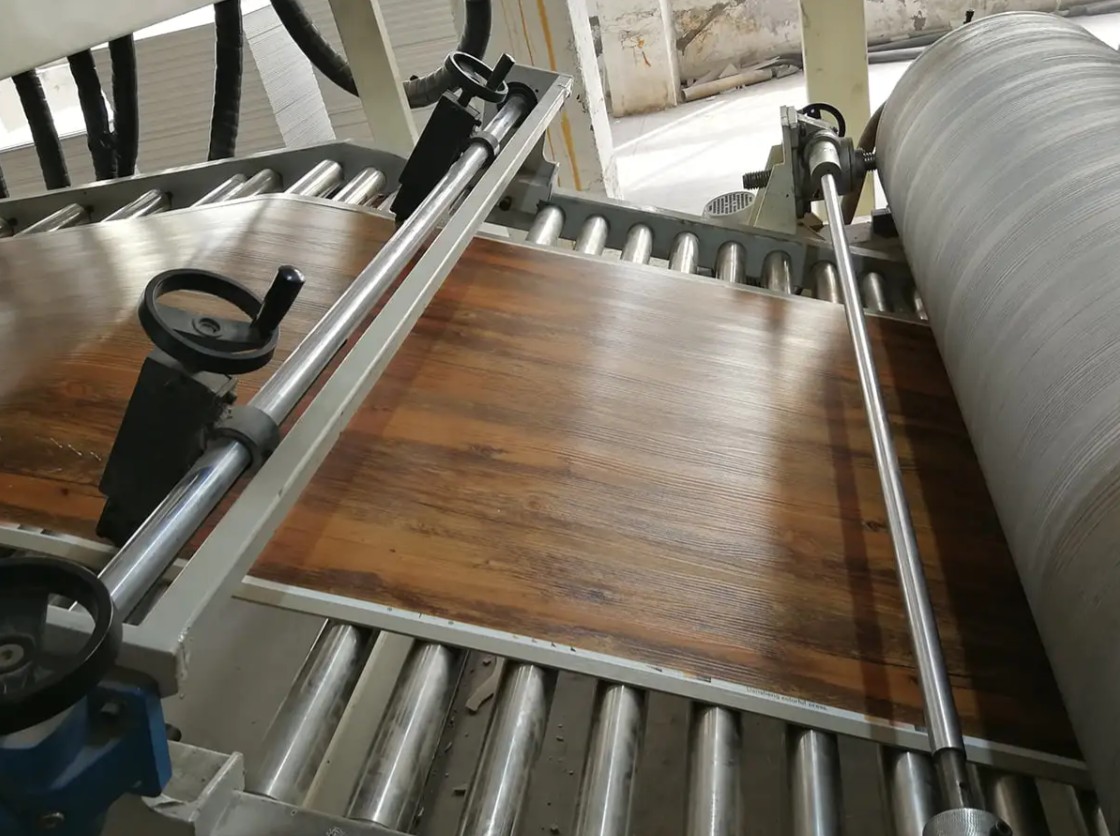
SPC 板の製造では、押出機、カレンダー、ラミネート セクションを組み合わせます。厚さの制御はダイで始まりロールギャップで終了するため、この 2 つを一緒に調整する必要があります。密度の変化、エンボスの深さ、ラミネート温度は、床材の購入者からの苦情の通常の原因であるため、便利な自動化は、ハンドルではなく閉ループ制御でロールギャップとラミネーターの温度を維持するタイプです。新しいラインを計画している購入者は、制御範囲に同意する前に、この PVC ラミネート パネル生産ラインの概要で基本的なプロセス シーケンスを確認できます。
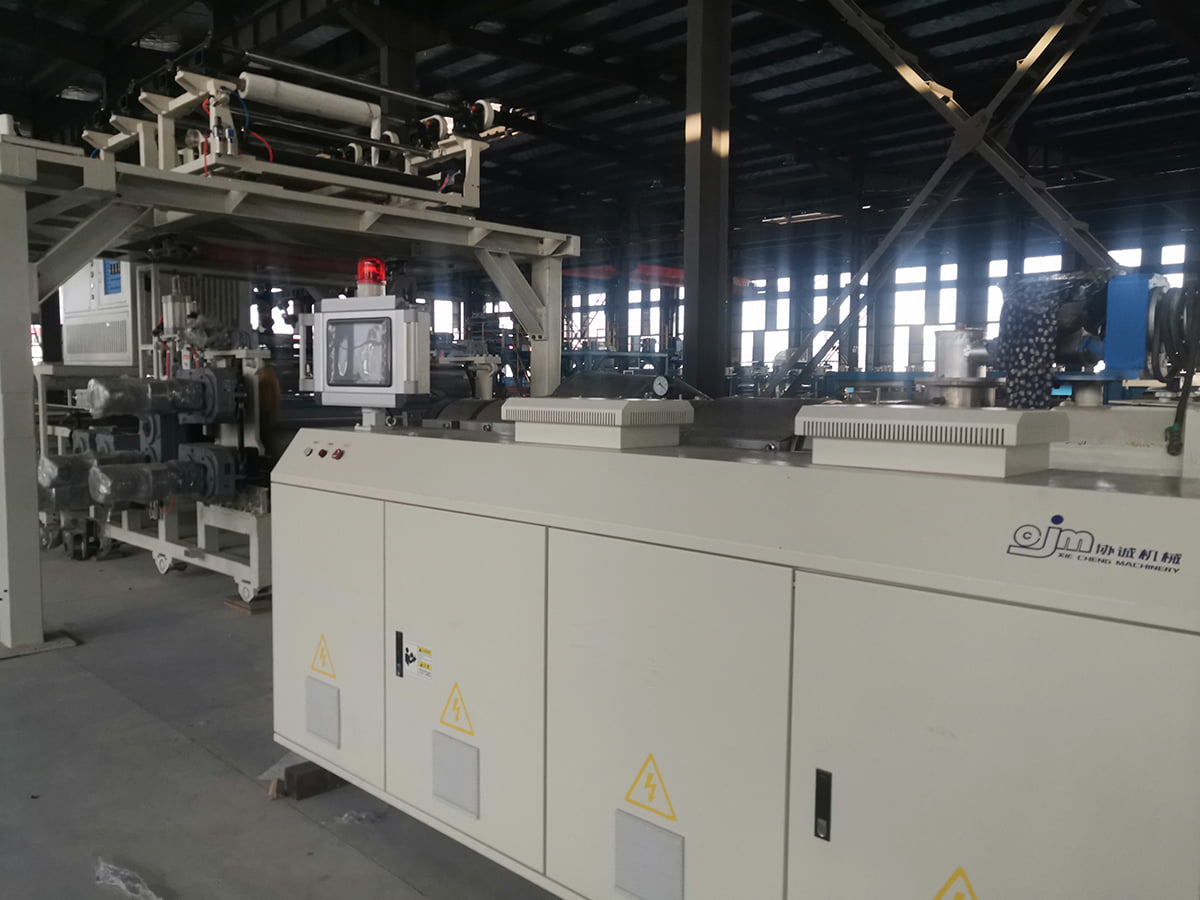 OEM PVC/WPC/SPC フローリング生産ライン ±0.1 mm のベース厚精度と PLC/HMI 制御を備えた、統合された押出、カレンダー加工、ラミネート加工、エンボス加工を行うこの OEM SPC フローリング ラインを検討してください。 製品を見る→
PVC、PUレザーコーティングライン
コーティングとエンボス加工のラインは、コーティングの重量とロールの温度によって生死します。コーティングヘッドは平方メートルあたり数グラム変化し、エンボス加工後に目に見える色合いの違いが生じ、剥離紙の張力が変動すると見当誤差が生じます。クローズドループコーティング重量、エンボスロール温度、マルチゾーン張力制御は、特にこだわる価値のある 3 つの項目です。
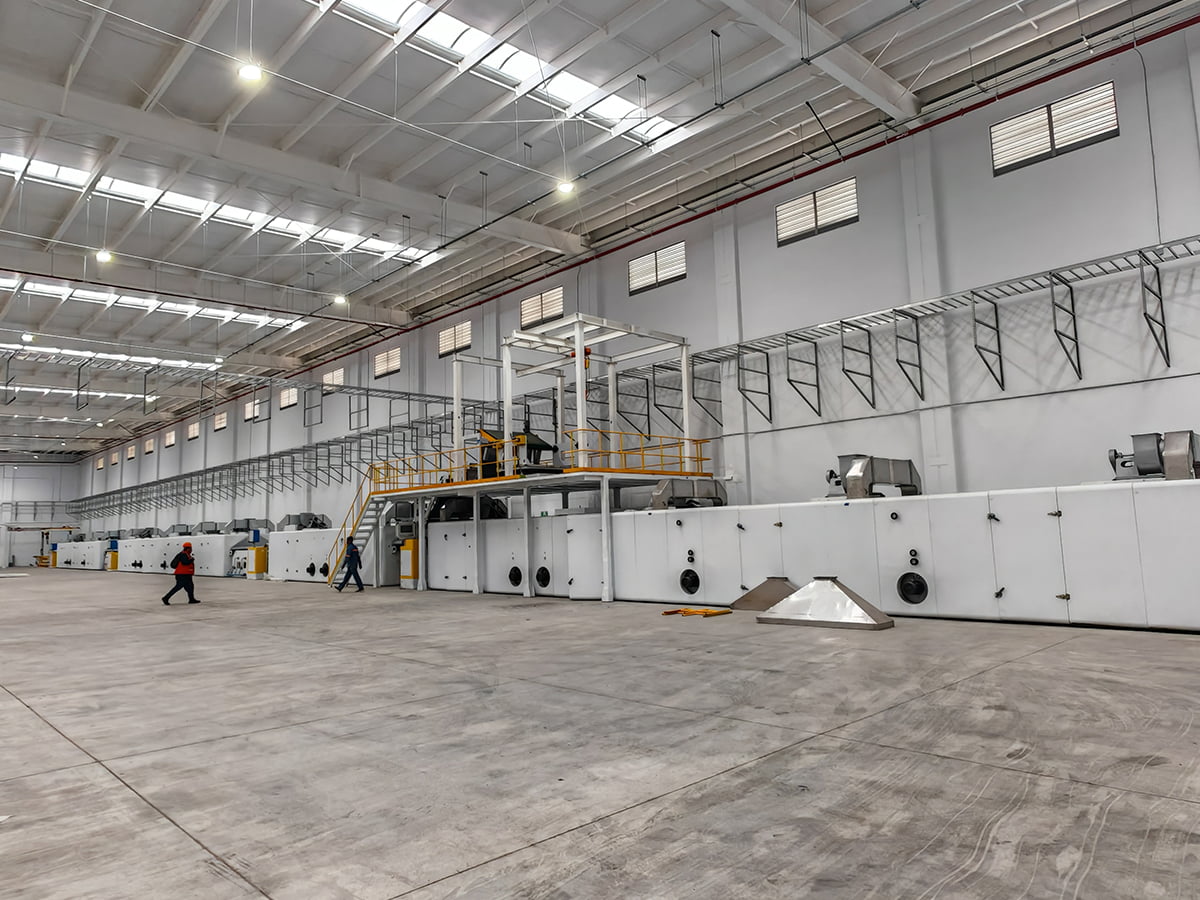 OEM PVC/PU レザーエンボス加工およびコーティングライン この OEM PVC/PU レザー コーティングおよびエンボス加工ラインを確認してください。一貫した生産を実現するには、コーティング重量、エンボスロール温度、マルチゾーン張力制御が鍵となります。 製品を見る→
金属複合板・コイルコーティングライン
これらのラインは押し出すのではなく積層しますが、制御アーキテクチャは同じです。つまり、ラミネート ロールの温度、接着フィルムの張力、ライン速度、および引き取りの同期です。多くの場合、出力は耐火パネルであるため、トレーサビリティは許容差と同じくらい重要です。コイルごとの温度、速度、張力の記録が、顧客監査の合否を分けることがよくあります。
売買契約書に何を書くべきか
自動化に関する論争のほとんどは、コントローラーのブランド名を指定した仕様に起因するものであり、それ以外は何もありません。これらの項目は、注文する前に書面で定義する価値があります。
- 制御変数とセンサー: どのループを閉じるか、どのセンサーのタイプ、範囲、精度を使用するか。
- 許容誤差: 規定の速度と材質での走行確認中にラインが保持しなければならない厚さ、コーティング重量、または張力バンド。
- デモンストレーションの内容と期間: 何メートル、何時間、どのような起動と切り替えシーケンスで行うか。
- レシピ管理: 保存できる製品の数、パラメータを編集できる人、および変更が記録されるかどうか。
- データ出力: 生産記録の形式と、顧客監査用にエクスポートできるかどうか。
- コントローラのオープン性: プログラム、HMI 画面、およびスペアパーツリストが引き継がれるかどうか、およびサードパーティの統合が許可されるかどうか。
- リモート アクセスとサービス条件 (応答時間や回線に付属のスペアパーツを含む)。
数か月を費やした統合ミス
- 押出機を自動化しますが、引き取りはマニュアルのままにするため、閉ループは下流の制御されていないセクションと戦います。
- 実行範囲ではなく始動範囲に合わせてゲージのサイズを設定し、必要なときに分解能を正確に制限します。
- 機械的状態の無視: 磨耗したネジや緩んだドライブ チェーンは、より優れたソフトウェアでは修正できません。
- 地元の保守チームがサービスできないコントローラーを選択するか、ドキュメントのないロックされたプログラムを受け入れる。
- 1 つの製品グレードのみで試運転した後、次のグレードにはセンサーがカバーできない制御範囲が必要であることがわかります。
自動化は制御盤で終わりではありません
制御パッケージが何であれ、機械側、予備品、プロセス知識が利用可能な場合にのみラインの生産性が維持されます。この場合、ハードウェアと同様にサプライヤーの選択が重要になります。 JiangSu XieCheng Intelligent Equipment は、江蘇省淮安市の金湖経済開発区にある拠点から複合材およびコーティングのラインを構築しています。その範囲は、A2およびB1金属複合パネル装置および金属コイルコーティングラインから、CFRT、SPC床材およびPVC/PUレザーラインに加え、標準機械ではカバーできないプロセス用の非標準装置にまで及びます。このグループは、A2 グレードの耐火アルミ複合パネルとその生産設備の省工学技術研究センターを運営しており、その A2 アルミ複合パネル生産ラインは省レベルで初の主要設備として認められています。同社は、A2 耐火コア コイル、コーティングされたアルミニウム コイル、ポリマー接着フィルムも供給しています。これは、新しいラインで試行錯誤の検索ではなく、適合する原材料が必要な場合に重要になります。
納入後のサポートは、リモート診断、オンサイト サービス、スペアパーツの供給に分割されます。ラインを指定する前に、製品仕様、目標速度、および必要な許容範囲を機器のサプライヤーに送信し、それらに適合する制御範囲を求めることは価値があります。なぜなら、会話は通常、どのパンフレットよりも多くのことを明らかにするからです。お問い合わせページから開始できます。