
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

押出インフレーションフィルムは、包装、農業、産業用途で使用されるプラスチックフィルムを製造するための主要な方法です。このプロセスは、バランスのとれた縦方向と横方向の強度、良好なシール性、および光学的透明性を備えた連続管状フィルムを生成するため、好まれています。インフレーションフィルムラインを指定する場合、または下流の加工操作を計画する場合、中核となる機構、装置構成、および材料の挙動を理解することは、コストのかかる不一致を回避するのに役立ちます。この記事では、インフレーションフィルムの押出がどのように機能するか、重要な変数は何か、そして下流のラミネート加工がフィルムの性能をどのように拡張できるかについて説明します。
押出インフレーションフィルムの仕組み
インフレーションフィルムの押出は、ポリマーペレットをホッパーに供給することから始まります。加熱されたバレル内の回転スクリューがポリマーを溶解、混合し、搬送します。溶融物はフィルターを通過して汚染物質を除去し、その後環状(円形)ダイに流入します。溶融物がダイから出ると、肉厚のチューブが形成されます。空気がダイの中心から導入され、チューブが膨張して泡になります。気泡は上方に吸引されながらエアリングによって冷却されます。上部では、圧潰ローラーが気泡を平らにして平らなフィルムにし、ロールに巻き取ります。
- 供給と溶解: ペレットが押出機に入ります。熱とせん断により均一な溶融物に変わります。
- 濾過: スクリーンパックまたは連続フィルターによりゲルや異物を除去します。
- ダイ押出: 溶融物はスパイラルマンドレルまたは同様のダイを通って流れ、均一なチューブを形成します。
- 気泡の膨張: 内部の空気圧によりチューブが膨張します。外気リングで冷却します。
- 崩壊と巻き取り: ガイド ロールが気泡を崩壊させます。フィルムは必要に応じてスリットされ、巻き取られます。
ブローアップ比 (BUR)、つまり最終的なバブルの直径とダイの直径の比は、通常 1.5 ~ 4.0 の範囲です。膜が固化するフロストラインの高さは、結晶化度と光学特性に影響を与えます。これら 2 つの変数は、強度、ヘイズ、出力のバランスを取るために調整されます。
一般的なインフレーションフィルム構成
単層ラインは単純なフィルムでは依然としてコスト効率が高いですが、要求の厳しい用途では多層共押出が標準となっています。以下の表は、一般的な構成をまとめたものです。
| 構成 | 一般的な層構造 | 主なメリット |
|---|---|---|
| 単層 | 押出機 1 台 | 低コスト、簡単操作、汎用バッグやライナーに最適 |
| ABA(3層) | 2 つの押出機、1 つは共有 | 材料コストを削減しながら強度とバリアを向上。外層はバージン樹脂でもよい |
| 5層 | 押出機 3 ~ 5 台 | バリア層、シール層、靭性層の正確な制御。食品包装や医療用フィルムに使用される |
| ミニインフレーションフィルム | コンパクトな単層または多層 | 研究室および小ロット生産。材料試験用の素早い切り替え |
構成の選択は、必要なバリア、剛性、シール動作、および予算によって異なります。層が増えると柔軟性が増すだけでなく、ダイ設計、エアリング制御、メンテナンスも複雑になります。
インフレーションフィルム押出に使用される材料
樹脂の選択は、他のどの単一要素よりもフィルムの性能を決定します。一般的なグレードは次のとおりです。
- LDPE: 良好な溶融強度、容易な加工、適度な透明度。
- LLDPE: より高い靭性と耐穿刺性。多くの場合、LDPE とブレンドされます。
- HDPE: 高い剛性と防湿性。薄いフィルムや袋などに使われます。
- mLLDPE: 薄い厚みで優れた強度とシール性を備えます。
- EVA: 柔軟性と低温での密閉性が向上しました。
- アイオノマーおよび特殊コポリマー: 食品包装用の優れた耐油性および耐グリース性。
摩擦、ブロッキング、劣化を制御するために、滑り剤、ブロッキング防止剤、酸化防止剤などの添加剤が樹脂に配合されることがよくあります。多層フィルムの場合、目標の特性バランスを達成するために、各層に異なる樹脂を使用する場合があります。
フィルムの品質に影響を与える重要なプロセス変数
オペレーターは、一貫したフィルム品質を維持するためにいくつかの変数を調整します。わずかな偏差により、厚さの変化、ゲル、またはしわが発生する可能性があります。
- ブローアップ比 (BUR): BUR が高くなると、横方向の強度が増加しますが、気泡の安定性が低下する可能性があります。
- フロスト ライン高さ (FLH): FLH が低いと透明度が向上しますが、引き裂き強度が低下する可能性があります。
- 冷却速度: より速く冷却すると結晶化度が低下し、靭性と透明性が向上します。
- テイクオフ速度: 出力と必要な厚さのバランスをとります。高すぎるとドロー共振が発生する可能性があります。
- ダイギャップと温度: 溶融圧力とフィルムの均一性に影響します。
- 内部バブル冷却 (IBC): 高速ラインの出力を増加させ、バブルを安定させます。
スキャナーを使用して厚さを監視し、エア リングの形状を調整することは、最新のラインでは標準的な手法です。閉ループ制御がないと、厚さの変動がプラスまたはマイナス 10% を超える可能性があり、樹脂が無駄になり、下流の変換問題が発生する可能性があります。
インフレーションフィルムの応用例
インフレーションフィルムは、さまざまな厚さ、透明度、強度の要件に合わせて調整できるため、多くの業界で使用されています。
- 包装: キャリーバッグ、ライナー、食品ラップ、ラミネートフィルム。
- 農業: 温室フィルム、サイレージバッグ、マルチフィルム。
- 医療用: 滅菌バリアフィルム、IV バッグ。
- 構造: 防湿層、仮囲い。
- 工業用:表面保護フィルム、ストレッチフィルム。
これらのアプリケーションの多くは、追加の変換手順を必要とします。印刷、スリット、ラミネート加工により、基本的なインフレーションフィルムが高性能のパッケージ構造に変わります。
インフレーションフィルムからラミネート、コーティングまで
インフレーションフィルムは、多くの場合、多層構造の基板またはシール層として機能します。バリア性、印刷品質、機械的強度を高めるために、コンバーターはフィルムを他の素材でラミネートします。接着剤には溶剤系、無溶剤系、水系の接着剤が使用されますが、その性能と環境負荷の低さからPUR(反応性ポリウレタン)ラミネートが注目を集めています。
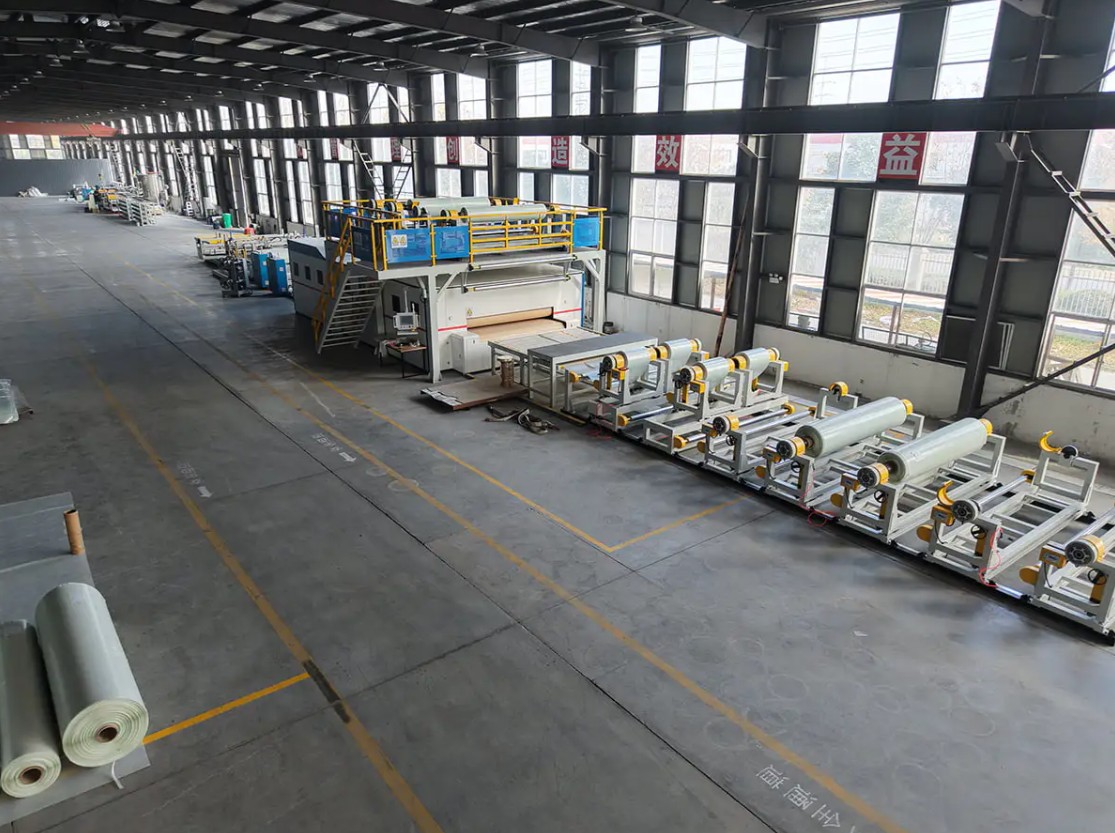
業務がフィルム生産から軟包装に移行する場合は、PUR およびフィルムのラミネート ラインが必要になる場合があります。これらのラインは、巻き戻し、接着剤の塗布、乾燥または硬化、巻き戻しを 1 つの連続プロセスで組み合わせます。
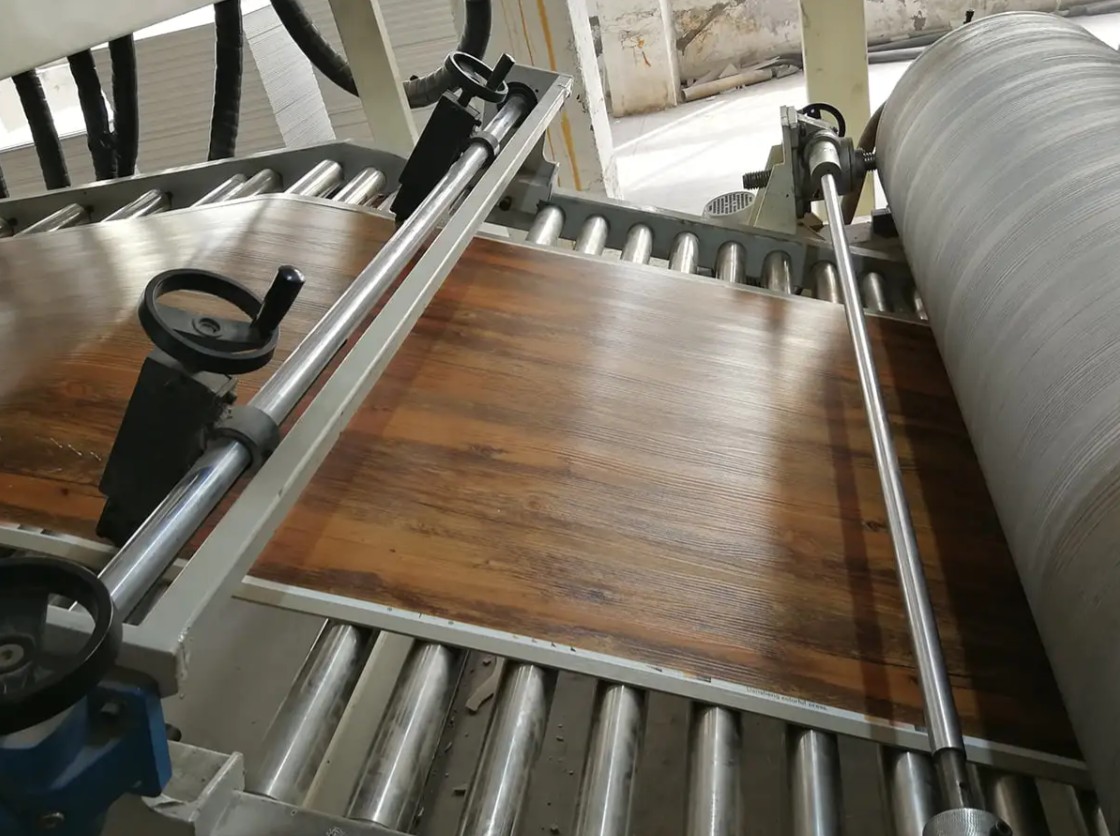
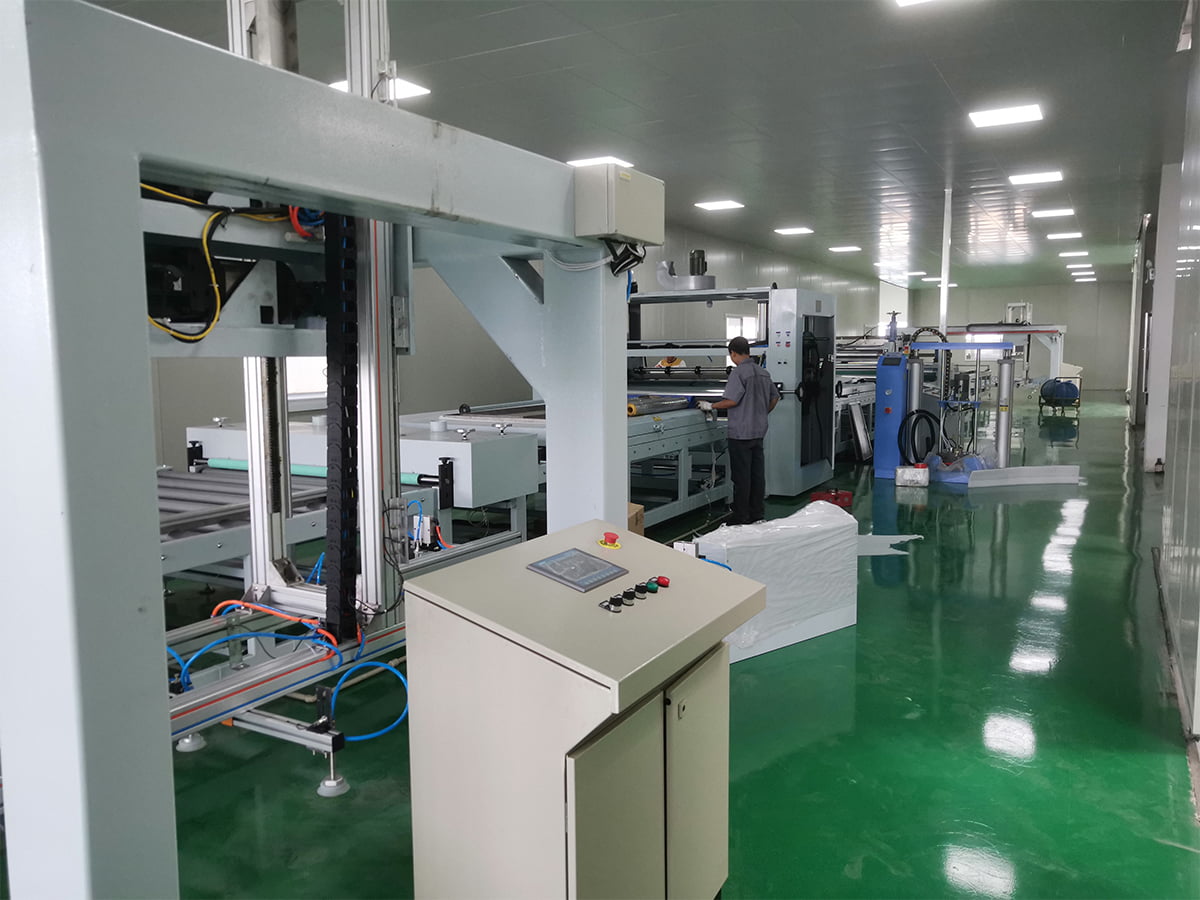 PURコーティング・フィルムラミネートライン 耐久性のあるパネルフィルムのラミネート用に、この PUR ラインは湿気硬化型接着剤を使用して、装飾フィルム、保護フィルム、または機能フィルムを金属、プラスチック、木材、またはガラスに接着します。 製品を見る→
より単純な構造の場合は、専用のフィルム ラミネート生産ラインで 2 つ以上のフィルムを熱、接着剤、または押出コーティングで貼り合わせることができます。どちらを選択するかは、接着剤の種類、速度、基材の幅によって異なります。
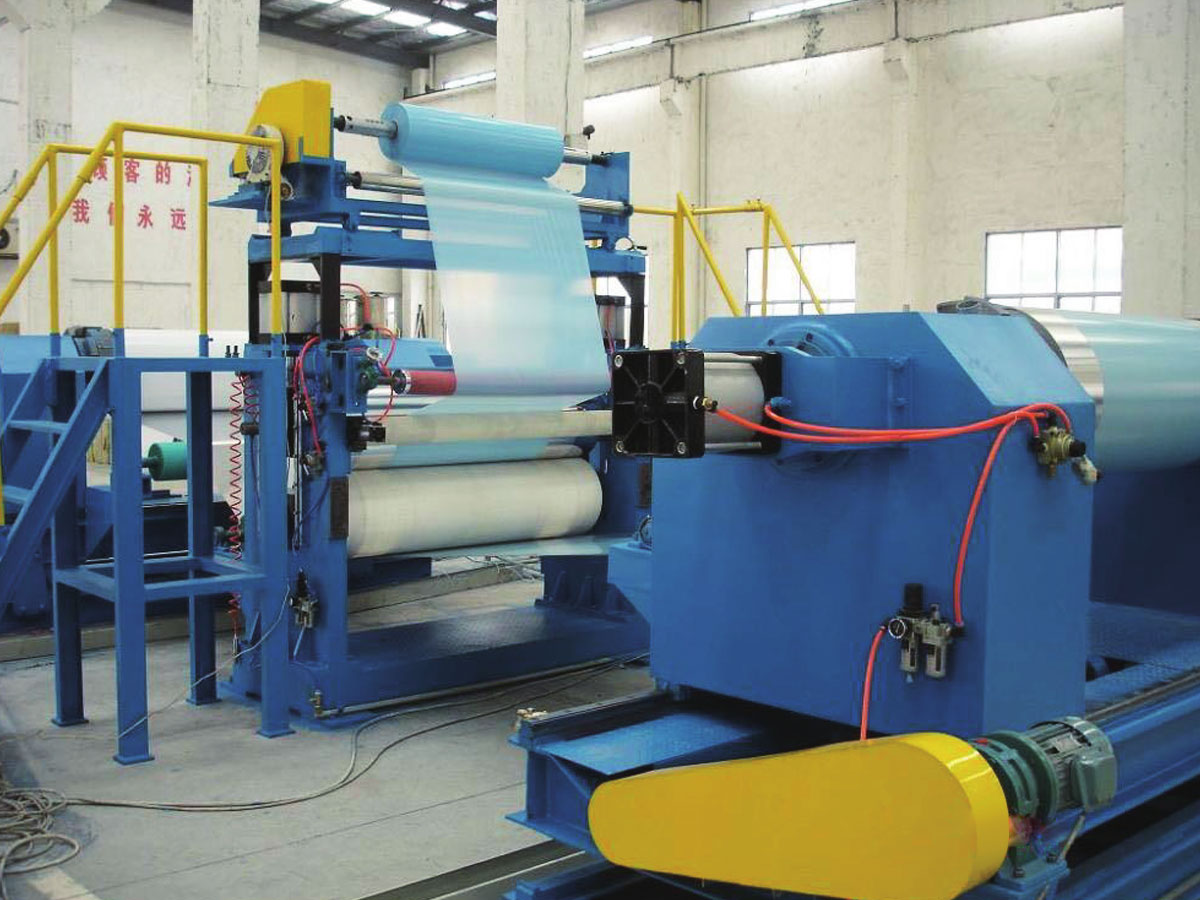 フィルムラミネート生産ライン よりシンプルな保護膜構造を実現するため、このラインでは、PE、PET、および機能性フィルムを金属、ガラス、プラスチック、電子ワークピースに精密な張力と積層制御で貼り付けます。 製品を見る→
優れた引張特性を備えたインフレーションフィルムでも、積層結合が弱かったり、接着剤が相溶しない場合には機能しない可能性があるため、これらの下流のステップは非常に重要です。フィルムの表面エネルギー、接着剤の化学的性質、およびライン張力を一致させることは、機器の仕様の一部です。
インフレーションフィルムと下流ラインの購入に関する考慮事項
インフレーションフィルムラインを評価するときは、実行を計画している樹脂と達成する必要があるフィルム特性から始めます。出力速度、フィルム幅、層数、および厚さの範囲によって、基本的な機器の範囲が決まります。主な質問は次のとおりです。
- 必要な最大と最小の厚さと幅はどれくらいですか?
- 高レベルの LLDPE または mLLDPE を実行しますか?これらには、異なるスクリュー設計と冷却能力が必要です。
- 印刷やラミネートにコロナ処理などのインライン表面処理は必要ですか?
- どのレベルの厚さ公差が許容されますか?閉ループ測定ではコストはかかりますが、無駄は削減されます。
- このラインは下流のラミネート、印刷、または製袋装置とどのように統合されますか?
下流のラミネートでは、接着剤の種類、硬化要件、および基板の張力制御を考慮してください。毎分 50 メートルで良好に動作するラインでも、乾燥または硬化セクションのサイズが小さすぎると、毎分 200 メートルでは困難になる可能性があります。スペアパーツの入手可能性とローカル サービス サポートも総所有コストに影響します。
製品ロードマップに複合パネル、PVC ラミネート、または特殊フィルムが含まれている場合は、複数の複合プロセスにわたる経験を持つサプライヤーが、個別の機器の決定を避けるのに役立ちます。たとえば、金属複合パネル ラインやフィルム ラミネート ラインを構築する企業は、基板の取り扱い、張力、熱履歴がどのように相互作用するかを理解しています。
結論
押出インフレーションフィルムは、幅広い特性を備えたプラスチックフィルムを製造するための信頼性と適応性のあるプロセスであり続けています。成功は、樹脂、金型設計、冷却、および下流の変換の間の相互作用を理解するかどうかにかかっています。適切なライン構成を指定し、BUR やフロスト ラインの高さなどの重要な変数を制御することで、一貫した品質を達成し、無駄を削減できます。用途にラミネート、コーティング、または複合構造が必要な場合、適切な下流機器を統合することは、インフレーションフィルムライン自体と同じくらい重要です。複数の複合プロセスにわたる経験を持つパートナーは、それらの接続を効率的に行うのに役立ちます。