
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

2 つの PVC コーティング ラインは、見積書ではほぼ同じに見えても、生産されると完全に異なる動作をすることがあります。部分負荷で硬化オーブンを使用して、1800 mm のウェブを 20 m/min で保持します。もう 1 つは同じ出力に達しますが、気流パターンがウェブと衝突し、排気がコーティングに入るはずの熱を奪うため、バーナーを天井近くに保ちます。両者の購入価格は近い。 5 年間の光熱費はそうではありません。
だからこそ、サプライヤーに尋ねる最初の質問は、ラインのコストではありません。それは、コーティング重量、ライン速度、プラント条件に応じて、加熱、空気流、および制御の設計がどのように動作するかです。以下のセクションでは、確認すべき内容を最も重要な順序で説明します。
詳細の前に簡単な答えを
エネルギー効率の高い PVC コーティング機が、メイン モーターの可変周波数ドライブなどの単一の機能によって定義されることはほとんどありません。これは、スタックに熱を加えるのではなくウェブに熱を加えるオーブン、安全のために厚塗りするのではなく一貫したフィルムを保持するコーティングヘッド、ライン速度をオーブンの温度と風量に結び付ける制御システム、そして実際の注文の組み合わせに一致する幅と速度範囲の 4 つの機能によって定義されます。
これら 4 つを正しく実行すると、硬化、接着、表面品質を損なうことなく、コーティングされた材料 1 平方メートルあたりに使用されるエネルギーが大幅に減少します。誤解すると、モーターの効率がいくら高くても光熱費は節約できません。
PVC コーティング ラインでエネルギーが実際に流れる場所
ハードウェアを指定する前に、どのセクションが消費を支配しているかを知ることができます。以下の範囲は、通常の生産における連続的な PVC コーティングおよびエンボス加工ラインを示しています。それらは配合、ウェブ幅、コーティングパスの数によって変化します。
| ラインセクション | エネルギー需要に占める割合の目安 | 主な推進要因 |
|---|---|---|
| 硬化およびゲル化オーブン | 45~60パーセント | バーナーまたはヒーターの負荷、風量、断熱損失、排気温度 |
| パス間の乾燥ゾーンと予熱ゾーン | 10~18パーセント | コーティングパスの数、除去される水または溶剤の負荷 |
| メインドライブ、巻き戻し、巻き戻し | 8~14パーセント | ライン速度、張力制御、モーターとギアボックスの効率 |
| チラーと冷却ローラー | 6~12パーセント | 各オーブン後の冷却負荷、部分負荷時のチラーステージング |
| 排気ファン、圧縮空気、油圧機器 | 8~14パーセント | ダクトの圧力低下、空気漏れ、全負荷から遠ざけたポンプのサイジング |
2 つの結論が続きます。まず、節約の可能性のほとんどは、ドライブではなく、オーブン、その空気の流れ、排気にあります。第二に、実際のコーティング重量に対してオーバーサイズのオーブンは、燃料効率が悪く、温度均一性を維持するのが最も難しい、低い燃焼速度でその寿命を費やします。
本当に効率的なサプライヤーを明らかにする 6 つの質問
これらの質問に対する答えは、パンフレットの図よりも多くのことを教えてくれます。
- オーブンはどのようにゾーン分けされていますか?また、ラインが最大速度の 30% で動作するときに、すべてのゾーンが設定値を維持できますか?
- オーブンはどのような排気温度を想定して設計されていますか?また、その流れでどのような熱回収が提案されていますか?
- 制御システムはライン速度をオーブンの温度と風量にどのようにリンクさせますか?また、停止および再起動中に何が起こるのでしょうか?
- ウェブ幅全体にわたってどの程度の膜厚許容差が保証されていますか?また、それは工場の受け入れテストでどのように測定されますか?
- どのドライブに可変周波数制御が装備されていますか?また、チラーとコンプレッサーは部分負荷でどのように調整されますか?
- サプライヤーは、一般的なデータシートではなく、コーティング重量、ウェブ幅、硬化ウィンドウの熱と質量のバランスを提供できますか?
オーブン、エアフロー、熱回収: 最大のシングルレバー
硬化ウィンドウが最初にあります
エネルギー設計はバーナーではなく硬化から始まります。床材、皮革、および積層パネルに使用されるプラスチゾル配合物では、通常、ウェブが摂氏 180 ~ 210 度の範囲のピーク温度に達し、可塑剤が吸収されるのに十分な時間その温度に留まる必要があります。コンパウンドのサプライヤーに窓口を確認してください。そのウィンドウが修正されると、オーブンには明確な目標が設定されます。つまり、揮発性物質を除去する最小限の空気量で、実際の最短時間で均一に目標を達成するということです。
エアフローと熱回収
多くのラインが損失を被るのはノズル設計です。ウェブに向けたスロット ノズルは、一般的なインピンジメント パネルよりも速く熱を伝達するため、空気量を減らし、ファンを小さくすることができます。初期ゾーンでの再循環により、外気を加熱する必要性が軽減されますが、排気流が可塑剤の煙から適度にクリーンに保たれていれば、排気側のプレートまたはロータリー熱交換器が残りの熱の有用な部分を回収します。風量が減少するとファンの電力が急激に低下するため、回線速度に関係する可変速ファンも重要です。
基材の選択がコーティングトレインを変える
PVC コーティングは 1 つのプロセスではありません。床材用の硬質ラミネートパネルのコーティングは、合成皮革の剥離紙のコーティングとは異なる機械的問題であり、金属コイルのコーティングとはまた異なります。硬質パネルには安定した支持、平らな搬送、反りを避けるための冷却が必要ですが、剥離紙には正確な張力ときれいな巻き戻しが必要です。 3 つすべてに対して 1 つの標準レイアウトを提供するサプライヤーは、3 つすべてで妥協する可能性があります。
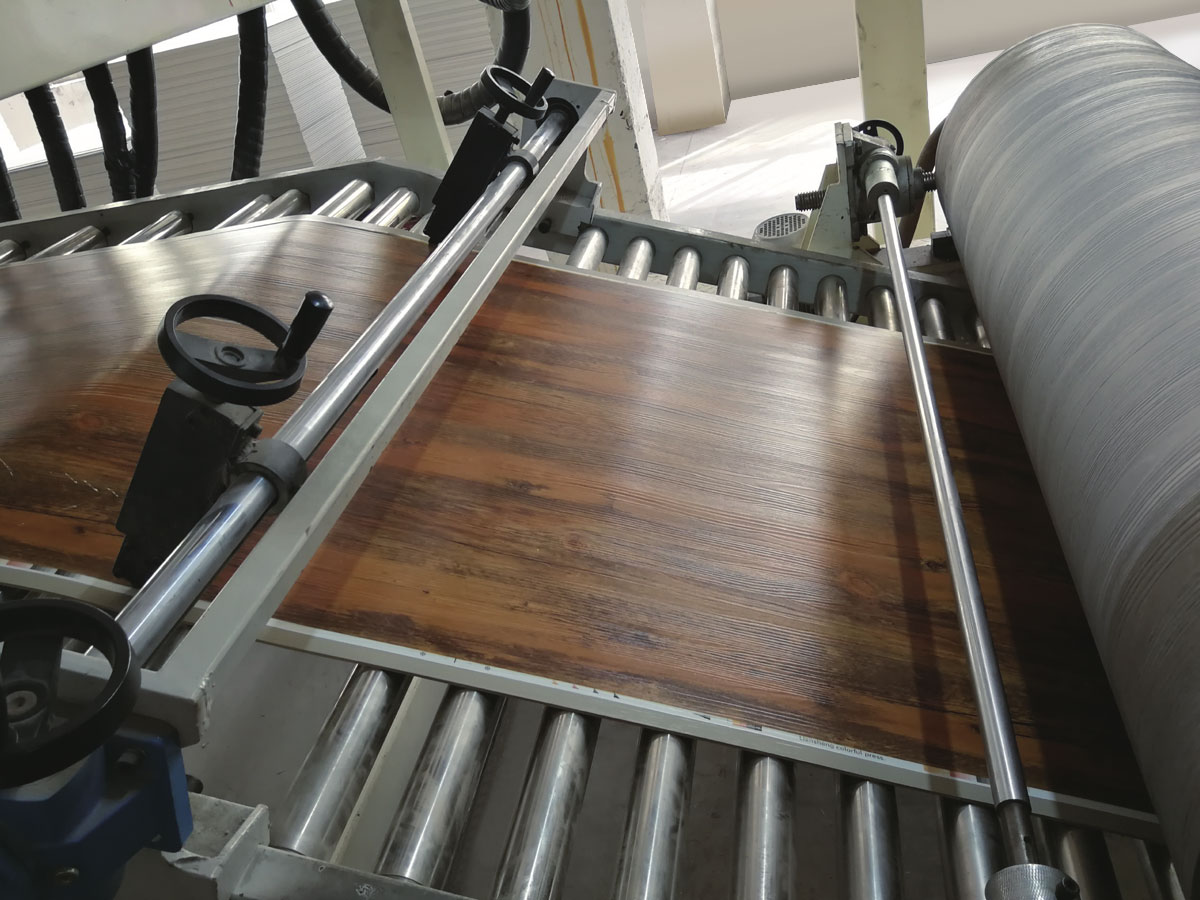
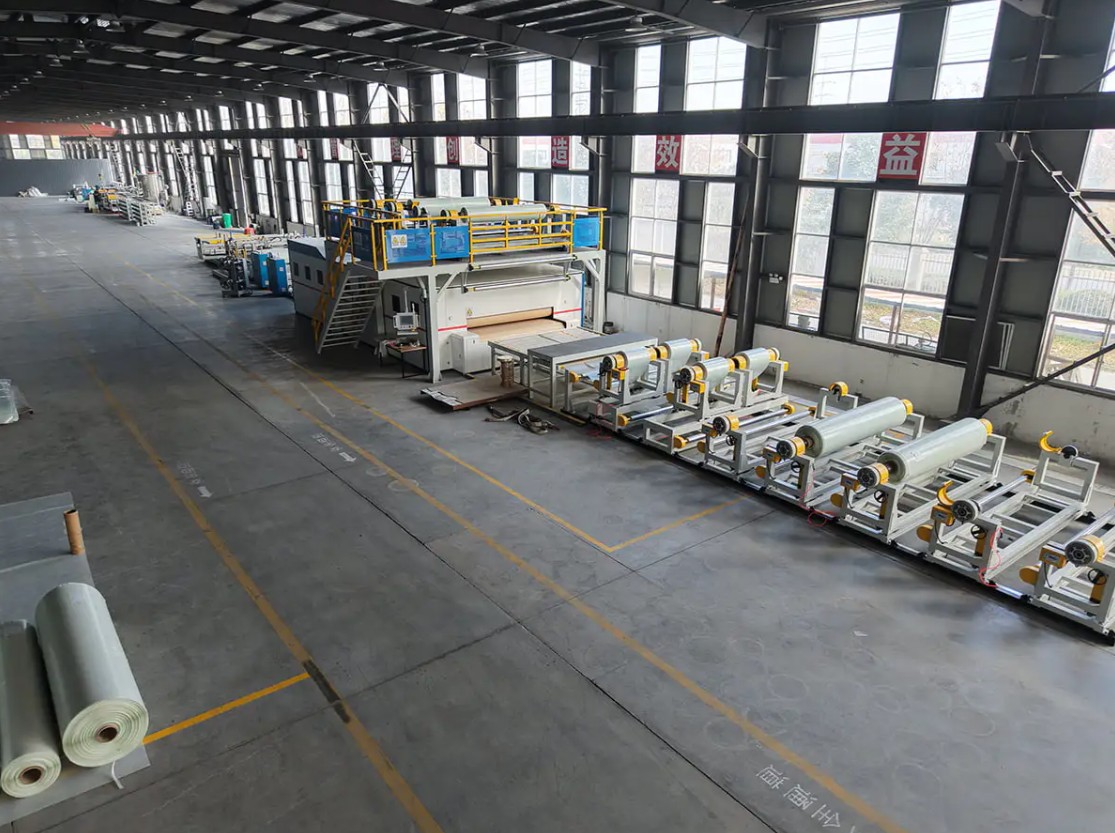
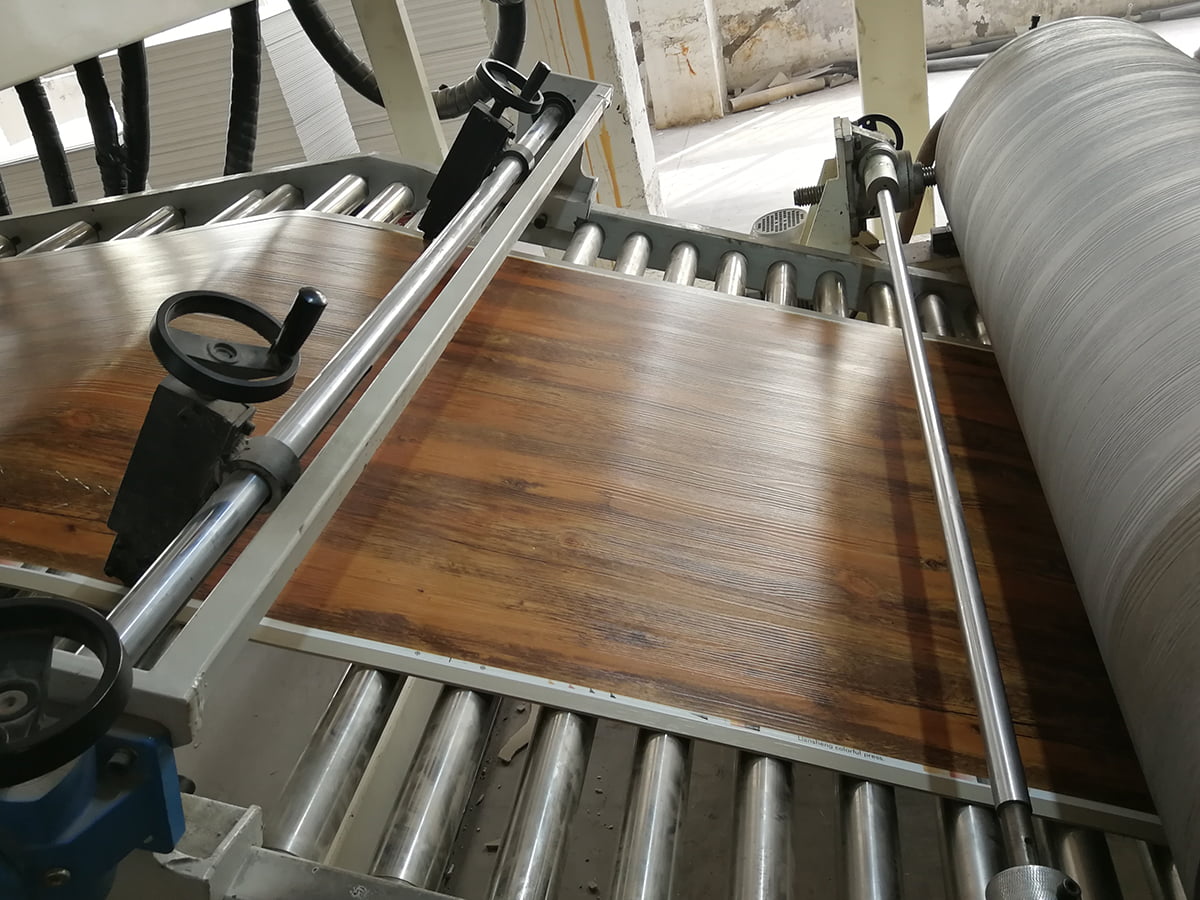 硬質パネルラミネート用PVC/WPC/SPC床材生産ライン 硬質床パネルを押し出してカレンダー加工し、次にフィルムを貼り、摩耗層をラミネートし、エンボス加工を施します。仕様よりも安定したサポートと冷却が重要な場所に配置されます。 製品を見る→
床材製造業者にとって、コーティング段階は、混合、カレンダー加工、ラミネート加工、プロファイリングという長いシーケンスの中に位置するため、機械の仕様を決定する前に理解しておく価値があります。一般的な構造は、PVC ラミネート パネルの生産ラインの構造に関するノートで説明されています。コーティングおよびエンボス加工セクションは、各層の温度プロファイルとエンボスロール圧力を一致させる必要があります。これは、不一致が明らかな欠陥としてではなく、光沢の変化として現れるためです。
 PVC/PUレザー複合加工・エンボス加工・コーティングライン 剥離紙、より高いコート重量、および表面マーキングなしの深いエンボス加工を処理します。ページでは見積もりリクエストをサポートし、サービス カテゴリをリストします。 製品を見る→
皮革および合成表面素材では、さらに要件が追加されます。ラインでは、表面に跡を残さずに剥離紙、より高いコート重量、および深いエンボス加工を処理する必要があります。熱回収は依然として重要ですが、粒子の深さが端から中心まで偏らないように、幅全体にわたって均一にすることが最優先事項です。
カスタム幅、コート重量、レイアウト
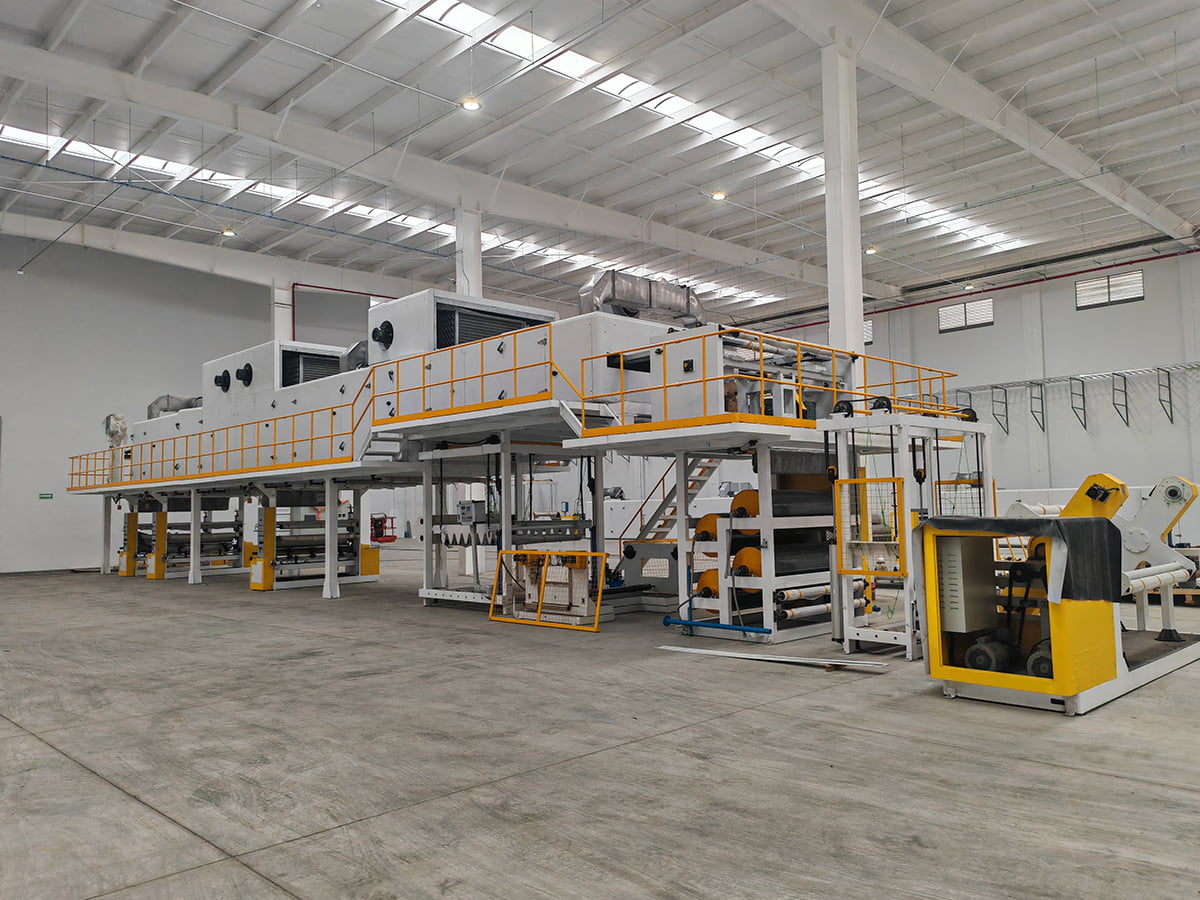
ほとんどの購入者はカタログ マシンを適合しません。 1200 ~ 1600 mm のウェブ幅、異常なコート重量、高さが制限された建物、再利用する必要がある既存の巻き戻し、または 1 つのラインで実行する必要がある 2 パスプロセスはすべて通常の条件です。実際のテストは、サプライヤーがあらゆる逸脱を後から技術変更指示に変えることなく、非標準のレイアウトを見積もることができるかどうかです。見積段階で、オーブンの長さ、ファンの位置、サービスプラットフォーム、ローラー交換に必要なスペースを示す全体配置図を依頼してください。
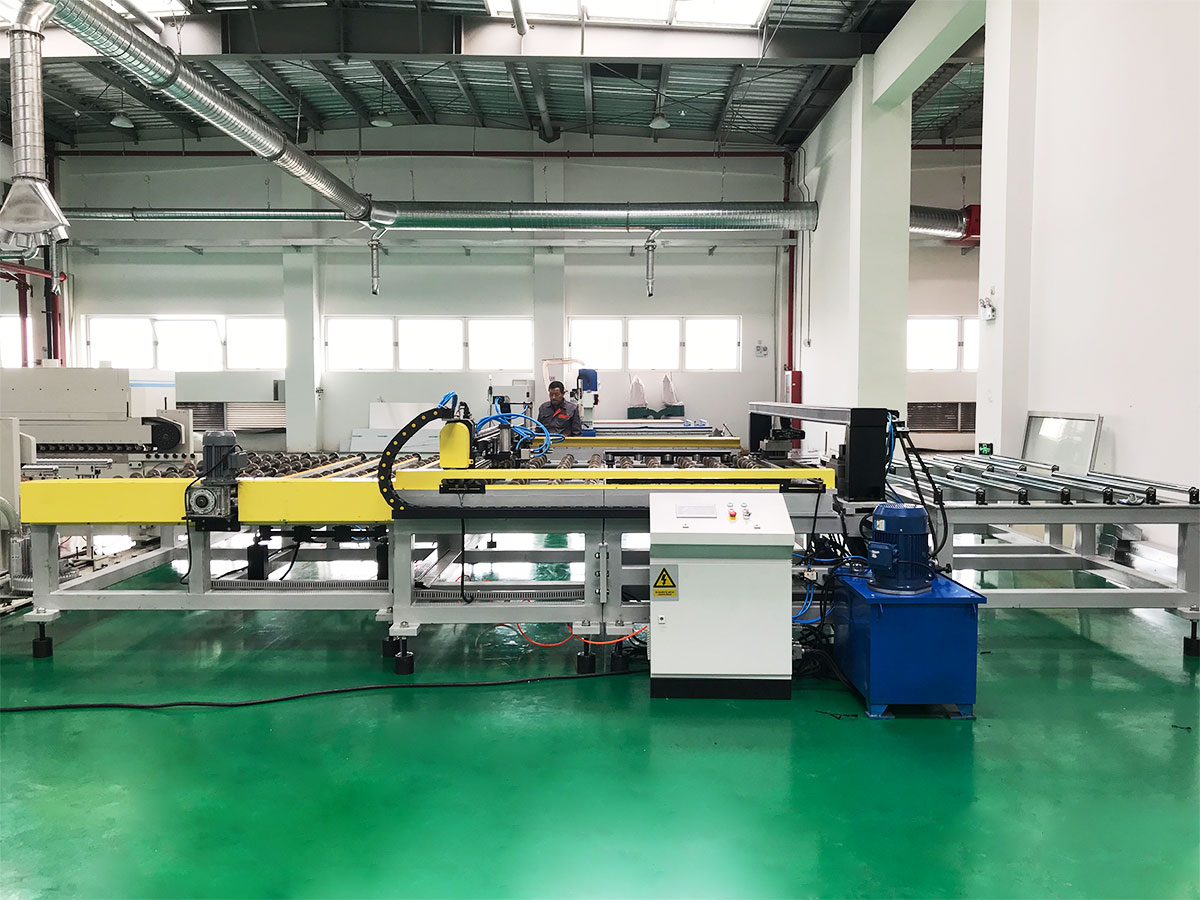 特注設備と非標準生産ライン 標準以外のレイアウト、特殊なウェブ幅、または高さ制限のある設置を必要とする購入者向け。このページでは、カスタム機器や生産ラインの見積もりリクエストを提供しています。 製品を見る→
誤解されずに 2 つの引用を比較する方法
2 つのオファーに 15 または 20 パーセントの違いがある場合、その差は通常、利益率ではなく範囲です。両方を同じリストに入れます。
| 比較ポイント | 最低価格の見積もり | 効率重視のお見積り |
|---|---|---|
| オーブンのゾーニング | 1 つの設定ポイントに 2 つのゾーン | 独立した制御を備えた 4 ~ 6 つのゾーン |
| エアフロー制御 | 固定ファン速度、手動ダンパー | 回線速度に連動した可変速ファン |
| 排熱 | 大気中へ放出 | 空気から空気への回収または選択的再循環 |
| 膜厚 | オペレータによる感覚による調整 | 自動補正付き閉ループ測定 |
| 試運転データ | 機械的動作のみ | 熱と物質のバランスを保証値と照合してチェック |
サプライヤーが比較可能なラインから測定値を生成できない場合、効率に関する主張は未検証として扱い、それに応じてリスクを評価します。
検証、インストール、長期サポート
効率性は販売会議ではなく試運転時に証明されます。厳密な合格プロトコルでは、トン当たりのガスまたは電気の消費量、各ゾーンの端でのウェブ温度、幅全体のフィルムの厚さ、および定格速度での 72 時間の稼働が記録されます。リモート診断、ヒーター、ファン、ドライブ、ローラーのスペアパーツリスト、技術者がどのくらい早く工場に到着できるかについても質問してください。これらの点を自社の製品や建物と照らし合わせて確認したい場合は、エンジニアリング チームに連絡してください。
エネルギー効率の高い PVC コーティング機のサプライヤーを選択するには、形容詞ではなく証拠が重要になります。ゾーニングとエアフローによってオーブンを比較し、測定された厚さの許容差によってコーティングヘッドを比較し、部品負荷時の動作によって制御を比較し、2 つの見積もりを行ごとに比較します。製品の熱バランスを徹底的に調査し、許容値を数値で示し、同じ設計が他の場所で稼働していることを示すことができるサプライヤーは、その機械が 5 年目でもまだ経済的であると言えます。