
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

毎分 12 メートルの速度で走っている連続的な金属複合材料ラインを想像してください。ラミネートセクションは速度を維持していますが、最初のコイルには表面の縞模様、エッジの波打ち、および時折層間剥離が見られます。問題は主要な報道機関にあるわけではありません。中心温度がドリフトし、アルミニウム ストリップが適切に洗浄されておらず、リコイラーが不均一な張力を加えています。これらはすべて、メインマシンが実際に設計速度で販売可能な出力を出荷できるかどうかを決定するサポートシステムである補助装置に割り当てられたジョブです。
製造における付帯設備とは何ですか?
正式には、補助装置とは、主要なプロセス自体を実行するのではなく、そのプロセスをサポートする機械またはシステムを意味します。プラスチック射出成形では、ホッパードライヤー、バキュームローダー、チラー、金型温度コントローラー、造粒機などの補助機器が使用されます。浚渫では、ブースター ポンプ、浮遊パイプライン、浚渫船の稼働を維持する制御システムが含まれます。商用車には、テールリフト、ウインチ、コンプレッサー、油圧ツールシステムが含まれます。どの場合でもパターンは同じです。本体ユニットは製品の形状、成形、または移動を行い、補助ユニットは製品の周囲の材料の準備、供給、冷却、乾燥、仕上げ、検査、または処理を行います。
システム補助を呼び出すことは、それがオプションであることを意味するものではありません。金属複合パネルラインでは、アルミニウムコイルが圧延オイルをニップに運ぶと、メインラミネーターはきれいな接着を行うことができません。到着したコアシートが濡れていると接着強度が維持できません。巻きテンションが数分ごとに変わると正方形のパネルを作ることができません。補助機能は、ライン全体の実際の動作範囲を定義します。
連続パネルとコイルラインの 4 つの補助機器グループ
金属複合パネルまたはコーティングされたコイルの連続ラインは、ストリップの挿入、表面処理、コーティングまたはラミネート、硬化、仕上げ、およびリコイルという、どの工場でも同じ順序に従います。ほぼすべてのレイアウトに 4 つの補助グループが表示されます。彼らは、ストリップがどの程度きれいであるか、プロセス温度がどの程度安定しているか、製品がどのように完成するか、最終コイルがどのように適切に巻かれているかを決定します。
| グループ | 主なタスク | 代表的なハードウェア | 無視された場合の結果 |
|---|---|---|---|
| 材料の準備 | コーティングまたはラミネートの前にストリップを洗浄、加熱、位置合わせします。 | アンコイラー、アキュムレーター、前処理洗浄ライン | コーティングミス、ラミネートボイド、一貫性のない接着剤の濡れ |
| プロセスコンディショニング | 塗装時の温度、硬化、入熱を制御 | オーブン、チラー、温度制御ユニット、加熱ゾーン | 硬化不足のコーティング、湾曲したパネル、強制的なライン速度低下 |
| 表面仕上げと変換 | テクスチャ、プロファイル、フィルム、またはカット・トゥ・レングス形式を追加 | エンボスマシン、フィルムラミネーター、溝入れライン、ハサミ | 付加価値が低く、余分な手間がかかり、完成したパネルを納品できない |
| リコイルとハンドリング | 張力を維持し、形状を修正し、しっかりとした最終コイルを構築します。 | コイル巻き直しライン、テンションレベラー、リコイラー | コイルの伸縮、エッジの損傷、ストリップの繰り返し破損 |
材料の準備と洗浄
コーティングが確実に接着するには、アルミニウムまたはスチールの表面に圧延油、粉塵、酸化物が付着していない必要があります。前処理洗浄ラインでは薬液濃度、すすぎ水温度、乾燥部を制御します。その出力はコーティングの密着性と最終的な耐食性を直接変化させます。 pH ドリフトが小さいと、現場で数日後にコーティングが剥がれ始めるほど変換層の重量が減少する可能性があります。
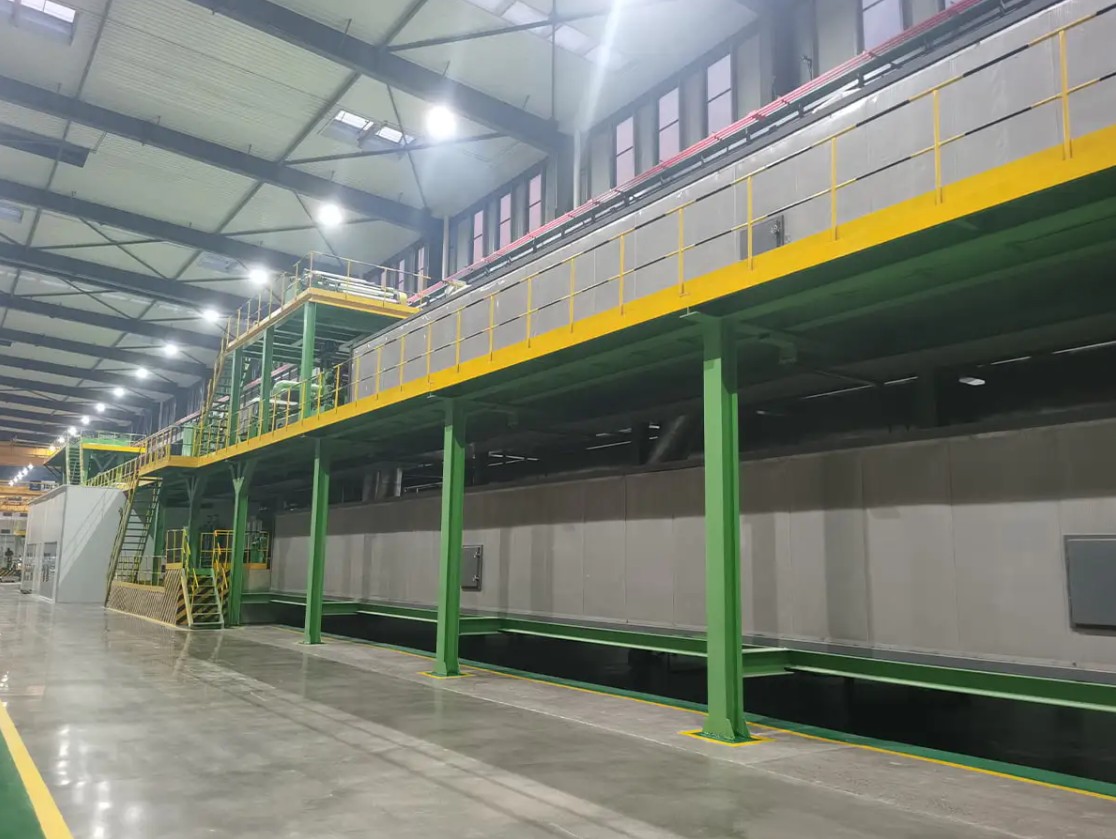
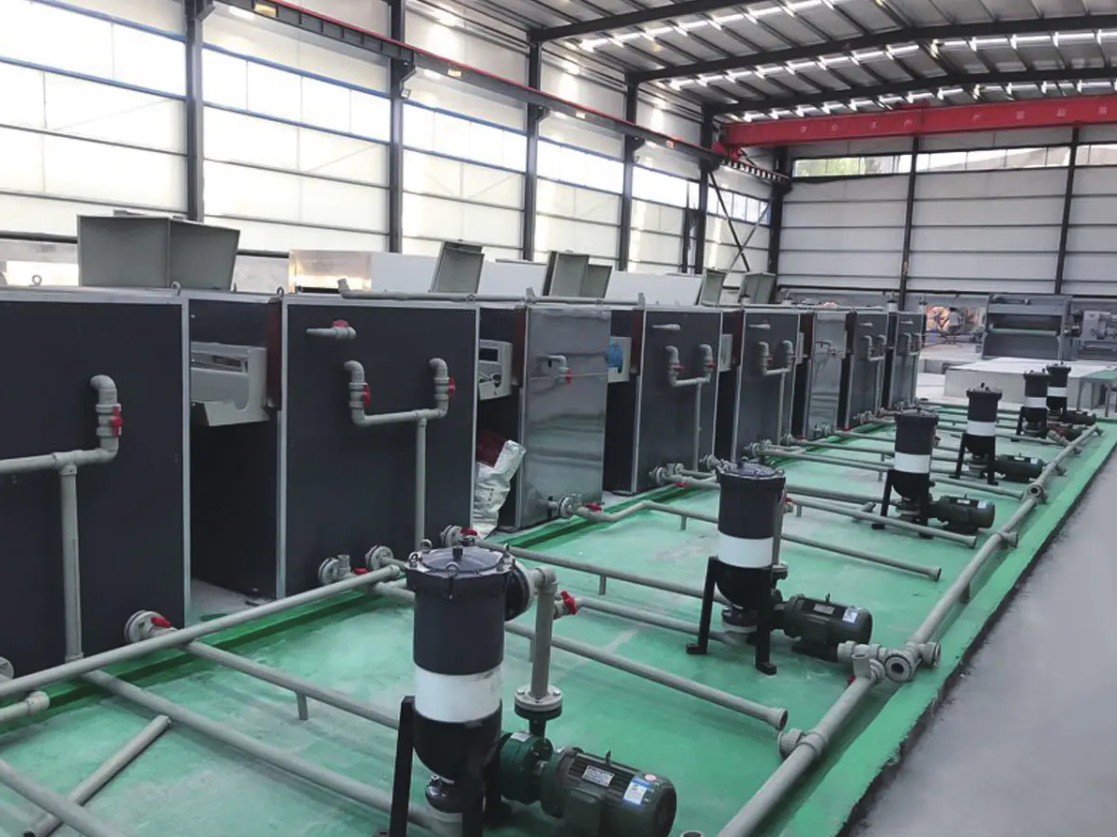
 金属コイル表面処理前処理洗浄ライン この洗浄ラインは、コーティング前に圧延油、粉塵、酸化物を除去し、密着性や耐食性に直接影響します。本文では、わずかな pH ドリフトでもコーティングの欠陥を引き起こす可能性があり、この装置が下流の品質にとって重要であることを強調しています。 製品を見る→
表面仕上げと変換
ラミネートまたはコーティング後も、材料は製品になる必要があります。エンボス加工機は質感を加え、フィルムラミネーターは保護フィルムまたは装飾フィルムを貼り付け、溝切りおよび切断機器は顧客が注文した幅とフォーマットを作成します。これらの機械は通常、メインプロセスの下流に設置されますが、平方メートルごとに提供される価値を制御します。
パネルに質感と剛性を与えるエンボス加工機 コーティング後、エンボス加工により三次元パターンが追加され、美観と構造強度が向上します。この機械は各平方メートルの納品値を制御し、顧客の仕様を満たすカスタマイズ可能な質感と精度を提供します。 製品を見る→ リコイルとハンドリング
連続プロセスラインでは、最終製品ではなくコイルが製造されます。コイル巻き直しラインは、スリットまたはコーティングされたコイルを巻き戻して、欠陥を除去し、伸縮性を向上させ、次の生産ステップで必要な正確な長さまたはフッテージを設定します。張力のコントロールは非常に重要です。張力が不均一だと、薄いアルミニウムが永久に伸びてしまい、販売可能なコイルがスクラップになってしまう可能性があります。
仕上げ・検査用コイル巻き替え生産ライン この巻き直しラインは、コイルを巻き戻し、スリットを入れ、検査して欠陥を取り除き、正確な長さを設定します。不均一な張力は薄いアルミニウムに永久的な損傷を与える可能性があるため、張力の制御は非常に重要です。そのため、この装置はコイルが販売可能な製品になるかどうかを直接決定します。 製品を見る→ 補助機器が実際の出力パフォーマンスを左右する理由
プライマリマシンは理論上の生産速度を設定します。補助装置によって、理論上の速度の何パーセントが製品として認められるかが決まります。このため、すべての補助グループは、メインのプレスまたはコーティング ヘッドと同様にエンジニアリング上の注意を払う必要があります。
これを足し算できる数字としてではなく、貢献の典型的な形として読んでください。入口部分の汚染が後の欠陥を増大させるため、通常は材料の準備が最初に行われます。コーティングとラミネートは安定した熱曲線に依存するため、温度と硬化の制御は 2 番目に重要です。表面仕上げと加工は製品価値を直接的に高めます。カットとリコイルは歩留りやハンドリングロスに影響します。補助グループが連携して動作すると、ラインは実際の設計速度に近い速度で一貫して稼働できます。そうでない場合、最高のメインプレスでもそれを補うことはできません。
補助機器の無視による隠れたコスト
前処理浴の化学的性質を週に 1 回だけチェックするコイル コーティング ラインを考えてみましょう。 pH の変動が遅く、化成皮膜が不均一になるため、コーティングの品質を維持するにはライン速度を下げる必要があります。その結果は、突然の故障としてではなく、毎月の生産量の損失として現れます。
オレンジ色の線は、機器が無視された場合に何が起こるかを示しています。ダウンタイムは 6 か月以内に 15 時間から 80 時間以上に増加します。青色のラインは、定期的なチェックと早期の部品交換により、20 時間未満に留まります。生産ラインでは、それぞれのロス時間が、その時間の生産量全体の粗利益をもたらします。また、無視されたラインは、継続的な過労によりベアリングやシールが故障した後、より多くのスペアパーツを消費することになります。加熱の遅れ、張力の変化、コーティングの縞、ライン速度の低下などの警告サインが読みやすくなります。これらの兆候が深刻な機械的損傷になる前に対処してください。
集中型またはスタンドアロンの補助構成
補助機器の実際的なレイアウトは 2 つあります。集中型構成では、ポンプ、乾燥機、チラー、またはモニターの 1 つのグループが、配電ネットワークを通じて複数のラインにサービスを提供します。スタンドアロン構成では、各ラインに独自の専用マシンが搭載されます。この選択により、プラントの設置面積、運用コスト、メンテナンス手順が変わります。
レーダー チャートは、6 つの実用的な基準に基づいて 2 つの典型的な構成を比較します。集中型補助装置は、共有インフラストラクチャによりコストが多くの回線に分散されるため、床面積、エネルギー効率、操作の容易さ、拡張性の点で高いスコアを獲得しています。スタンドアロン機器は、長い配電ネットワークを回避し、障害を局地的に抑えるため、費用対効果と冗長性に関して高いスコアを獲得します。安定した製品構成と継続的な稼働を実現するプラントでは、通常、集中システムの方が運用コストが低くなります。短期間のジョブチェンジや特殊な材料を頻繁に実行する工場では、スタンドアロンマシンの方が稼働時間をより良く保護できます。正しい選択は、ライン数、シフト計画、材料の範囲によって異なります。
| 基準 | 集中化 | スタンドアロン |
|---|---|---|
| 床面積 | コンパクトな駅で複数路線が乗り入れる | 各ラインに独自のユニットがあるため、設置面積が大きくなる |
| エネルギー消費量 | ポンプとドライブが共有されるため優れています | シンプルですが、ラインごとのエネルギー損失が多くなる場合があります |
| メンテナンス | 計画的な中央メンテナンスが必要 | ユニットの分離と迅速な修理が可能 |
| 冗長性 | より低い;中央装置の故障により多くの回線が停止する | 高い。各ラインには独自のバックアップマージンがあります |
| スケーラビリティ | 配管固定後の拡張が困難 | 簡単、専用マシンをもう 1 台追加 |
金属複合材・コイルコーティングラインにおける付帯設備の選定基準
メインユニットに使用するものと同じ規律を持つ補助機器を選択してください。選考プロセスは通常 6 つの領域に及びます。
- 速度マッチング: 補助システムは、最速の回線速度に 10 パーセントの予備を加えた速度をカバーする必要があります。
- 材料の互換性: 見積もりを依頼する前に、アルミニウム合金、鋼の厚さ、コイルの幅、および表面の化学的性質を定義してください。
- 自動化レベル: オペレーターがコイルを手動でロードするか、中央制御室から起動および停止するかを決定します。
- メンテナンスアクセス: コンポーネントの共通性と、修理のためにユニットを分離できるかどうかを確認します。
- サービス対応: リモート診断と現地のスペアパーツの入手可能性を確認します。
- 将来の柔軟性: 幅の広いコイル、より厚い基板、または追加のコーティング ヘッドのためのスペースを残します。
このグラフは、より優れた前処理ステーション、追加の乾燥ゾーン、および新しいリコイラーに投資した典型的なコイル コーティング ラインを示しています。洗浄と温度制御によりコーティング欠陥の主な原因が除去されたため、欠陥コストは年間 120,000 ドルから 35,000 ドルに減少しました。起動時と切り替え時にラインが仕様外のコイルの生産を停止したため、材料廃棄物は 95,000 ドルから 30,000 ドルに減少しました。不安定な硬化を補うためにラインでストリップを過熱する必要がなくなったため、エネルギーコストが減少しました。新しい補助ユニットにはリモート監視と迅速なアクセスが含まれていたため、ダウンタイムのコストは 140,000 ドルから 38,000 ドルに減少しました。年間の合計節約額は約 290,000 ドルで、通常は 2 年以内にアップグレード費用を賄うことができます。
新しい投資に適用するのと同じ目で自分のラインを見てください。どの補助機能が最も頻繁に拒否または停止を引き起こしているかを特定し、それをメインのマシンの能力と比較します。多くの場合、その 1 回の比較で、主要な機器を交換するよりも大きな節約効果が得られることがわかります。回線選択についてより深く理解するには、「」を参照してください。 高性能金属複合パネル生産ライン選択の完全ガイド 。また、 メーカーに直接話す 特定の材料の組み合わせとフロアプランの構成について。