
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

金属コイルコーティングラインの見積りをするとき、ほとんどの購入者が最初に比較するのはライン速度です。これは、投資が回収できるかどうかを最も決定する数字でもあります。ストリップ幅全体にわたってコーティング厚さをプラスまたはマイナス 2 ミクロン以内に保つ毎分 60 メートルのラインは、エッジで 8 ミクロンドリフトするより高速なラインを上回ります。これは、より使用可能なコイルが販売され、スクラップが少なくなるからです。
収益性は、基材の準備、コーティング方法、ピーク金属温度、張力制御、切り替え時間など、仕様のさらに下位にあります。この記事では、平坦な金属および複合基板用のコーティング装置がどのように組み立てられているか、方法を製品に適合させる方法、および信頼できるラインと高価なレッスンを分けるチェック項目について説明します。
塗装設備の対象となるもの
工業用金属加工において、コーティング装置とは、移動する基材上に機能層や装飾層を塗布、硬化、またはラミネートする機械を意味します。コイルおよびパネルのメーカーの場合、通常、そのファミリーには次のものが含まれます。
- ローラーコーティングおよび印刷ユニット。アルミニウムおよびスチールコイルにプライマー、トップコート、バックコート、または印刷パターンを塗布します。
- スプレー コーティング ステーションは、単一のローラー パスで実現できるよりも重い、またはより均一なビルドが必要な場合に使用されます。
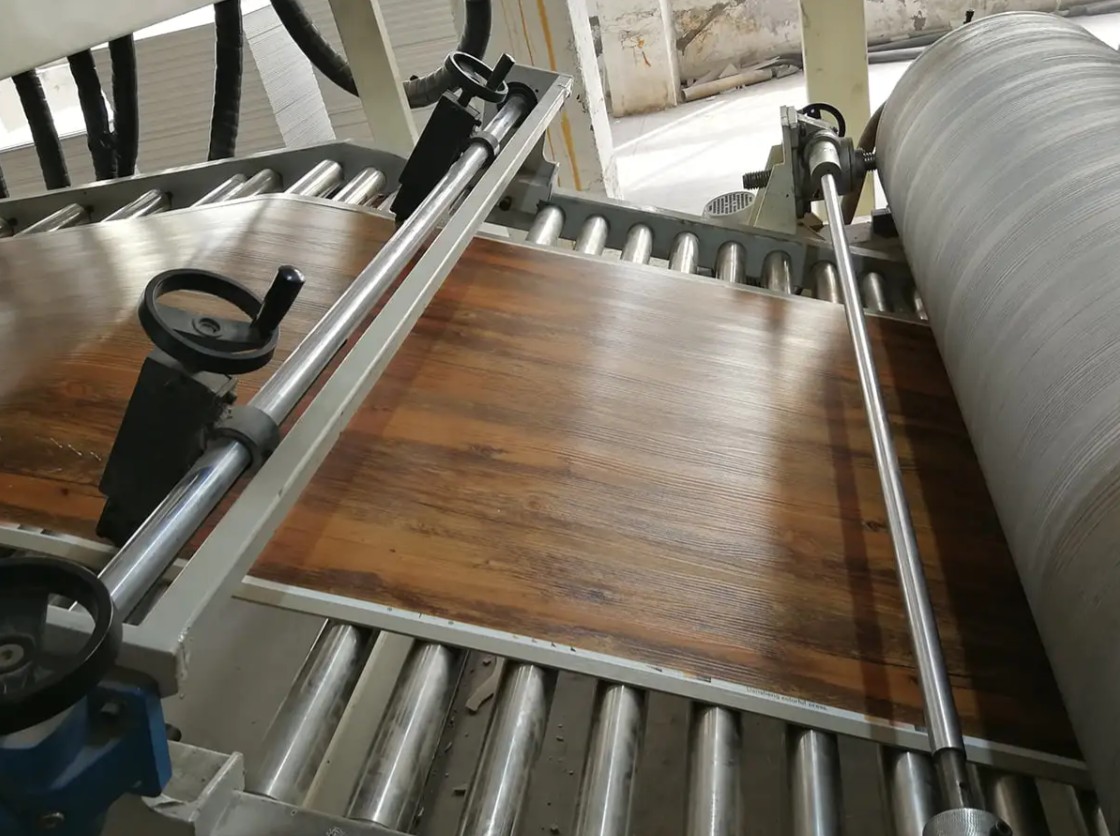
- PUR およびフィルムのラミネート ユニット。保護フィルムまたは装飾フィルムをポリウレタン接着剤でコイルに接着します。
- コーティング前に基材の脱脂、リンス、不動態化を行う前処理および洗浄ライン。
- エンボス加工機、コイル再圧延ライン、3 ローラーレベリング機などの関連仕上げ装置。
同じフレーズが医薬品の錠剤コーティング パンや流動床コーターにも使用されます。これは、材料、クリーンルーム要件、検証ルールが異なる別の機器ファミリーであり、ここでは何も適用されません。
製品に合わせた塗装方法
仕様に関する議論のほとんどは、ローラー コーティング、スプレー コーティング、またはラミネートという 1 つの質問に帰着します。答えは、保持する必要がある乾燥フィルムの厚さ、顧客が監査する外観基準、およびその後コイルをどの程度曲げたり、折り曲げたり、穴を開けたりするかによって異なります。
| 方法 | 代表的なドライフィルム | 最適な用途 | 主な制約 |
|---|---|---|---|
| ダイレクトローラーコーティング | 5~20ミクロン | 高速ライン速度でのプライマーと薄いトップコート | フィルム欠陥はローラー表面欠陥に直接続きます |
| リバースローラーコーティング | 10~25ミクロン | 外観が重要な場合の滑らかなトップコート | 厳密な粘度とニップ圧制御が必要 |
| スプレー塗装 | 20~60ミクロン | より重いビルド、2 つのコンポーネント システム、短期間の実行 | オーバースプレー、ブースの抽出、および材料の損失 |
| ローラーとスプレーを組み合わせたもの | 変数 | 薄いコートと厚いコートの両方を実行する必要があるライン | 資本コストが高く、切り替えに時間がかかる |
| PURとフィルムのラミネート加工 | 接着剤 1 平方メートルあたり 3 ~ 12 グラム | 保護フィルム、加飾フィルム、接着層 | 水分管理とニップ圧で気泡が決まる |
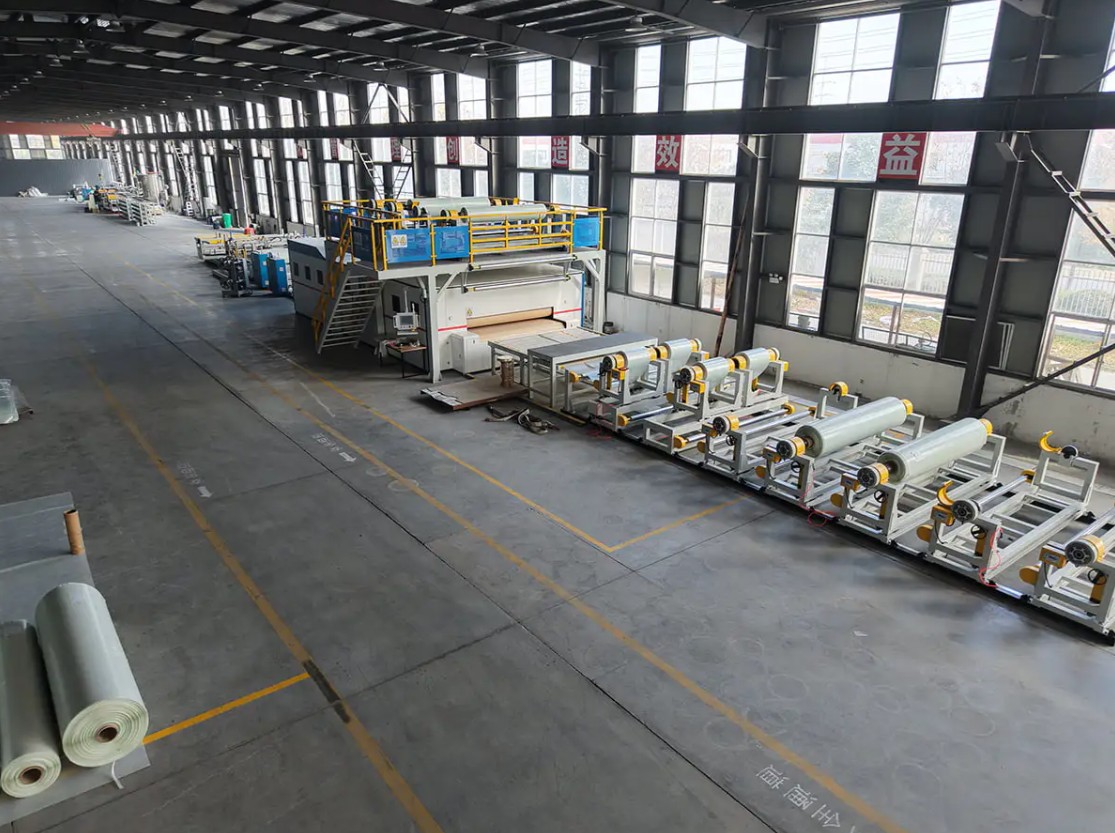
 カラー塗装ライン 自動化されたインテリジェントなプロセスを通じて、コーティング生産ラインは、幅広い用途に美しく、耐久性があり、機能的な表面コーティングを提供します。 製品を見る→
ローラー塗布とマルチゾーン硬化オーブンを組み合わせたカラーコーティングラインは、プレコーティングされたアルミニウムおよびスチールコイルの標準的な主力製品です。 1 つのラインで薄いプライマー作業と重いトップコート作業の両方をカバーする必要がある場合、ローラーとスプレーを組み合わせた構成により、切り替えが遅くなり、液体の取り扱いがより注意深くなるという代償を払って、2 台の機械が必要なくなります。
基板の準備と硬化 天井の設定
接着不良がコーティングヘッドから始まることはほとんどありません。それらはストリップ表面から始まり、そこではミルオイル、酸化物、または残留圧延エマルジョンが洗浄段階を経て残り、金属とプライマーの間に存在します。前処理洗浄ラインには、アルカリ脱脂、2 段階すすぎ、樹脂システムに合わせた変換または不動態化ステップ、およびフラッシュ錆びを発生させずにストリップを完全に乾燥させる乾燥機が含まれている必要があります。
硬化は2番目の天井です。摂氏でのオーブンの設定値は、ストリップが到達するピーク金属温度と樹脂活性化閾値を超えた状態に留まる時間よりも重要ではありません。硬化が不十分な場合、接着力が弱く、耐溶剤性も劣ります。硬化しすぎるとフィルムが脆くなり、狭い曲げ半径で亀裂が入ります。 0.3 mm のアルミニウム コイルと 1.2 mm のスチール コイルは同じライン速度では同じ温度に達しないため、基板の厚さに応じたピーク金属温度ウィンドウを尋ねてください。
投資回収率を決める仕様数値
価格を比較する前に、ジョブを定義する数値を修正してください。これらの値は、問い合わせとその後の契約に含まれます。
- ラインがしわなく通らなければならない最も薄いゲージを含む、基材の幅と厚さの範囲。
- 幅方向およびコイルに沿ったコーティング厚さの許容差。目標値ではなく測定値として記載されています。
- 定格厚さでのライン速度であり、ドライブが到達できる最大速度ではありません。
- 各オーブンゾーンでの金属のピーク温度範囲と滞留時間。
- ウェブの張力範囲とそれを保持するための制御方法。
- コイル重量、内径、製品間の切り替え時間。
- 受け入れテストの方法、サンプリング頻度、失敗した試験の費用を誰が支払うのか。
公差と許容方法が省略されている見積書は、それらが記載されている見積書と比較することはできません。たとえ書類上の合計がどれだけ近いように見えてもです。
コーティングが複合パネル工場に適合する場所
コーティング装置が単独で存在することはほとんどありません。アルミニウム複合パネル工場では、コーティング ラインでプレコートされたコイルが製造され、その後積層段階で接着フィルムとコアが接合されます。テープテストに単独で合格したコーティングでも、耐火コアに接着してファサードパネルに曲げると剥離する可能性があるため、両方のプロセスで表面エネルギー、プライマーの化学的性質、膜厚が一致している必要があります。
 PURコーティング・フィルムラミネートライン PURコーティング・ラミネートラインは、主に各種機能性フィルム(装飾フィルム、保護フィルム、機能性フィルムなど)の高強度ラミネートに使用されます。 製品を見る→
A2 および B1 耐火アルミニウム複合パネルの製造では、通常、コーティング段階と複合段階が一緒に指定されます。コアグレード、接着フィルム、コーティングシステムが連鎖を形成し、最も弱い部分が試験レポートでサポートできる耐火性能を決定します。
 A2金属複合パネル生産ライン 2012年に当社は、Cl製造に特化した第2世代連続積層ライン「A2金属複合パネル生産ライン」を独自開発しました。 製品を見る→
SPC 床材、PVC および PU レザー、または連続繊維強化熱可塑性複合材料を使用する工場も、基材が異なる場合でも同じ論理に直面します。コーティングまたはラミネートユニット、テンションセクション、および下流のエンボス加工装置は、別々の製品から組み立てるのではなく、1つのラインとして設計する必要があります。
コミットする前の調達チェック
これらのチェックには数週間かかりますが、通常はコストよりもはるかに節約できます。
- ビルダーの基準ラインまたはパートナー工場で、独自の厚さ範囲にわたる独自の基材を実行します。
- どのパラメータが保証されているか、また受け入れ時に各パラメータがどのように測定されるかを尋ねます。
- ローラーの再研磨間隔やポンプシールなどのスペアパーツリストを確認してください。
- ソフトローラーは研磨基材上では数か月以内にクラウンを失うため、ローラーの硬度と表面処理を確認してください。
- 床荷重、基礎要件、提供する必要があるユーティリティ接続を確認します。
- 設置、試運転、オペレーターのトレーニング、引き渡し後のサポートの取り決めについて合意します。
よくある失敗ポイントとその回避方法
- エッジの厚さのドリフト: 通常は、ポンプではなく、ローラー クラウン、ニップ圧力、またはコーティングの粘度によって決まります。中心ではなく、全幅を測ってください。
- オレンジの皮と流れの悪さ: 溶剤バランス、コーティング温度、および最初のオーブン ゾーンのランプを確認します。
- 曲げ後の接着力の低下: 通常、前処理残留物と組み合わされた硬化不足または硬化過剰の問題が発生します。
- 縞模様や傷: ガイド ローラーの摩耗、ウェブの張力が不適切、またはローラーに付着した乾燥したコーティング。
- ラミネートフィルムの下の気泡:基材内の水分、過剰な接着剤コート量、または不安定なニップ圧。
すべてのコイルのコーティング重量、ピーク金属温度、張力を記録することは、工場が維持できる最も安価な診断ツールです。欠陥が現れると、通常、どのパラメータが最初に移動したかがログに記録されます。
ライン全体を理解しているビルダーを選ぶ
塗装装置はシステムであり、カタログ品ではありません。前処理、塗布、硬化、張力、および下流のハンドリングは、同じ基板および同じ生産ターゲットに対してサイズ設定する必要があります。複合パネルライン、フィルムラミネートユニット、エンボス加工機、レベリング装置も供給するビルダーは、それらの間の境界面を解決するために使用されます。ここが試運転遅延のほとんどの原因です。また、同じサプライヤーが材料の試用を実行し、鋼材を切断する前に仕様を調整できる場合にも役立ちます。
金属コイルコーティングラインの生産メリット 機械のパンフレットではなく、スループットとスクラップの数で示されるため、設備容量ではなく、シフトごとの測定された生産量を尋ねてください。
コーティングラインは、提案書に記載されている速度ではなく、工場から排出されるコイルによって判断されます。価格について議論する前に、基材の範囲、コーティングの厚さの許容範囲、ピーク金属温度の範囲、および合格方法を修正してください。それに基づいて見積もりを比較すると、重要な違いが見えてきます。
新しいコーティング、ラミネート、または複合パネルラインを計画していて、独自の材料に対して仕様をレビューしたい場合は、 基板の詳細とターゲット出力をエンジニアリング チームに送信します。 に書き込まれた公差を使用してライン構成を要求します。