
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

切断および成形後に塗装されたアルミニウムのコイルは、連続ライン上のコイルである間に塗装された同じコイルよりも平方メートル当たりのコストがほとんどの場合高くなります。この経済的事実は、塗装済みアルミニウムが外装材、屋根材、看板、およびアルミニウム複合パネル市場の大部分を供給している理由を説明しています。
コーティングされたアルミニウム コイルの品質は、コーティング ヘッドに到達したときにストリップがどの程度きれいであるか、ヘッドがフィルムをどの程度正確に測定するか、オーブンが硬化をどの程度均一に行うかという 3 つの場所で決まります。色、光沢、耐用年数は、塗料ブランドだけではなく、これら 3 つによって決まります。
アルミニウムコイルの連続コーティングの仕組み
コイルコーティングは、金属ストリップを切断または成形する前に有機コーティングを金属ストリップに塗布する連続自動プロセスです。アルミニウムはコイルとして到着し、コイルを解かれ、洗浄され、化学前処理され、コーティングされ、硬化され、冷却され、塗装済みコイルとして巻き戻されます。ストリップは定常運転中に停止しないため、フィルムの厚さ、硬化、外観はオペレーターの感覚ではなく、機械のパラメータによって設定されます。建築ラインは通常、毎分 20 ~ 60 メートルで走行し、ストリップ幅は 600 ~ 1600 ミリメートル、プライマーを含む総乾燥膜は 20 ~ 27 マイクロメートルです。
- 巻き戻しとステッチ: 走行コイルの尾部は次のコイルの頭部に結合され、マーキングローラーを付けずに縫い目がラインを通過する必要があります。
- アキュムレーション: エントリ アキュムレータはストリップを保管するため、コイル交換中もコーティング ヘッドとオーブンは稼働し続けます。
- 洗浄・前処理:アルカリ洗浄、リンス、化成処理、ドライオフオーブン。この段階は他のどの段階よりも密着性を決定します。
- プライマーとトップコート: ローラー コーターでプライマーを塗布し、フラッシュオフ セクションで溶剤を除去した後、トップコートを塗布します。
- 硬化: マルチゾーン オーブンは、空気だけでなく金属を化学反応が必要とするピーク金属温度に高めます。
- 焼き入れと巻き戻し: 冷却によりストリップが取り扱い温度まで下がり、完成したコイルは制御された張力の下で巻き戻されます。
ストリップの準備で接着結果のほとんどが決まります
洗浄が不完全だと化成皮膜が均一に形成されなくなり、後で曲げや切断面に沿った皮膜の損失として現れます。したがって、洗浄セクションは、実際に実行するライン速度に対して十分な長さである必要があり、乾燥した化学残留物が縞としてストリップ上に直接移動するため、ウェットセクションローラーには洗浄スケジュールが必要です。
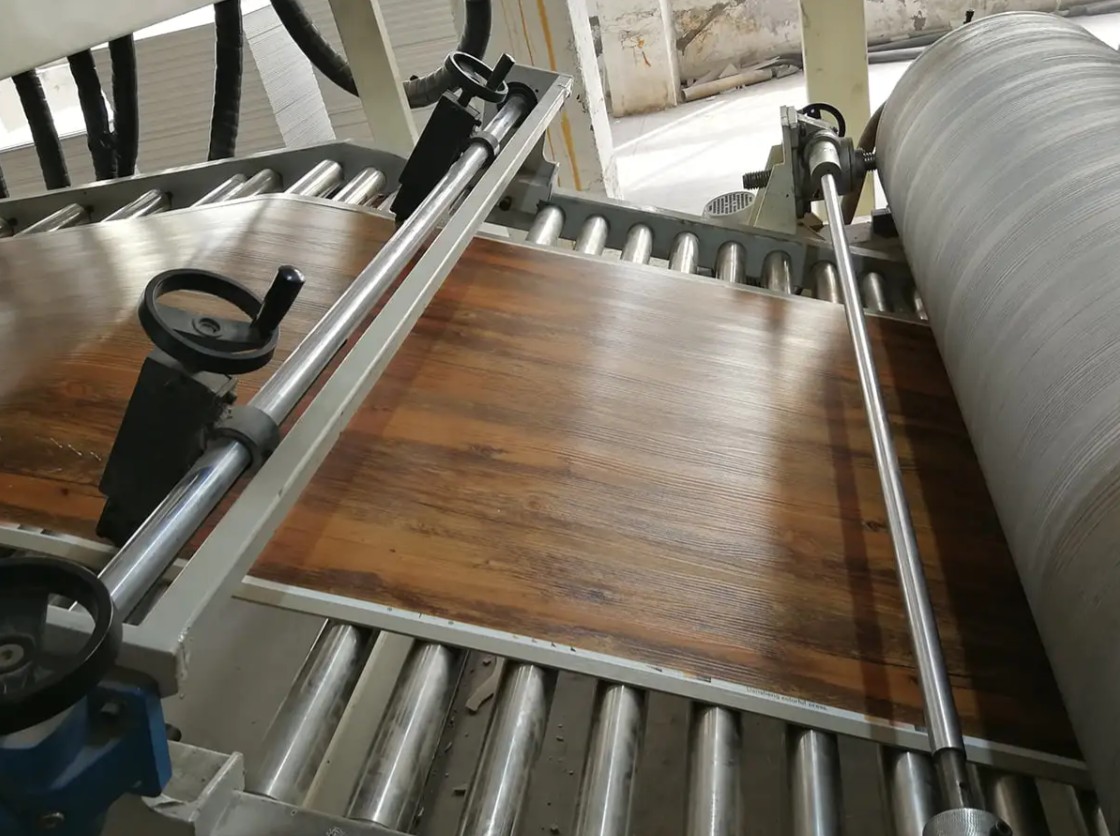
 前処理洗浄ライン 金属表面の清浄度と化成皮膜の品質は、耐食性、塗料の密着性、最終製品の品質に直接影響します。 製品を見る→
コーティングヘッド、膜制御および硬化
ラインには 3 ロールまたは 4 ロールヘッドが使用されます。 3 ロールはメンテナンスが簡単ですが、4 ロールは非常に薄いフィルムをより細かく制御し、印刷するラインにも適しています。フィルムの厚さはアプリケーターとストリップの速度比によって設定されるため、安定した速度と安定した張力が第一となります。さらに言えば、硬化が不十分だと耐溶剤性と柔軟性が低下し、硬化しすぎると色と延性が低下します。制御変数はストリップで測定されるピーク金属温度で、通常、PVDF の場合は約 230 ~ 249 ℃、ポリエステルの場合は 216 ~ 232 ℃です。オーブンをセットする前に、コーティング業者にウィンドウを確認してください。
コーティングシステムとそれぞれが適合する場所
すべての露光をカバーする単一のコーティングはありません。選択は、完成品が直面する環境、その後のコイルの成形、および色と光沢をどのくらいの期間保持する必要があるかによって異なります。
| コーティングシステム | 典型的なトータルドライフィルム | キュアウィンドウ | 最適な用途 | 主な制限事項 |
|---|---|---|---|---|
| ポリエステル | 18~25マイクロメートル | 216~232℃ | インテリアパネル、看板、軽量外装材 | 屋外でのチョーキングと色褪せ |
| シリコン変性ポリエステル | 20~25マイクロメートル | 220~235℃ | 穏やかな気候における屋根と壁の外装 | 耐溶剤性はPVDFより弱い |
| PVDF | 23~27マイクロメートル | 230~249℃ | 外装ファサード、海岸および産業露出 | コストが高く、硬化ウィンドウが狭い |
| ポリウレタン | 20~25マイクロメートル | 210~230℃ | フィルムラミネートと高級な内装仕上げ | 保管中の湿気に対する感度 |
| エポキシプライマー | 5~7マイクロメートル | トップコートでセットする | 密着性・耐腐食性基層 | コーティングせずに放置するとチョークが発生する |
2 つのルールが続きます。薄いまたは不均一なプライマーの上に PVDF トップコートを塗布しても、露出した金属から腐食が始まるため、依然として切断エッジで失敗します。また、ウィンドウの底部で硬化したコーティングは、目視検査に合格しても、同日に溶剤による摩擦や曲げ試験に合格しない可能性があります。
コーティングされたコイルをリリースするテスト
リリーステストは迅速かつ破壊的かつ具体的です。正しく見えるバッチでも次のいずれかに不合格になる可能性があるため、サンプルは各コイルの先頭、中間、尾部から採取されます。
- 乾燥膜厚 、磁気ゲージまたは渦電流ゲージを使用して、およそプラスまたはマイナス 2 マイクロメートルの公差に対してストリップを読み取ります。
- Tベンド接着 クーポンを折り曲げてテープを引っ張り、コーティングの損失をチェックします。外装品は通常1Tまたは2Tを通過する必要があります。
- MEKダブルラブ 、長期的な化学的性能ではなく硬化レベルを示します。
- 逆衝撃 、コーティングがゆっくりとした曲げだけでなく、突然の変形にも耐えることを確認しました。
- 60度での光沢と色の違い 、承認されたサンプルに対して測定され、デルタ E は通常約 1.0 か、並べて配置されるパネルの場合それよりも厳しい値に保たれます。
- 塩水噴霧または湿気への曝露 、通常は 1000 時間で、バッチごとではなく認定に使用されます。
これらのチェックは安価で再現可能ですが、外部の風化データを置き換えるものではなく、公開されたウィンドウの外で硬化したコーティングを決してリリースしてはなりません。
コーティングラインの指定: 重要な数値
ラインの購入は通常、価格から始まり、利回りを決定する詳細で終わります。これらの項目は、契約締結前に書面で修正する価値があります。
- ストリップ幅と厚さの範囲 ローラークラウンは範囲の端では異なる動作をするため、実際に実行する最も狭い幅も含まれます。
- ライン速度とコイル交換時間 、アキュムレータの容量によって、コイル間を配線する長さが設定されるためです。
- コーティングヘッド構成 、3 ロールまたは 4 ロール、およびプライマー、トップコート、およびバッキング コートに取り付けられるヘッドの数。
- オーブンのゾーニングとピークメタル温度制御 これには、最低ライン速度と最高ライン速度の両方で硬化ウィンドウを保持する機能が含まれます。
- 前処理セクションの長さと化学的性質 、回線速度に合わせているため、接触時間が短く変化しません。
- テンションレベリングとストリップテンション制御 、平坦度、コーティングの均一性、継ぎ目からの切れ目に影響します。
- 色切り替え時間とスペアパーツのサポート 、見積書にはめったに表示されませんが、すべてのシフトに表示される数字です。
 カラー塗装ライン 自動化されたインテリジェントなプロセスを通じて、コーティング生産ラインは、幅広い用途に美しく、耐久性があり、機能的な表面コーティングを提供します。 製品を見る→
また、バイヤーは、あるコーティング化学物質から別のコーティング化学物質への変更をラインがどのように処理するか、同じ装置で印刷またはフィルムラミネート加工を実行できるかどうかも尋ねる必要があります。これらのオプションは、機械の耐用年数にわたって製品構成を変更するためです。定格速度はそれ自体でほとんど決定されないため、 金属コイルコーティングラインの生産上の利点 パンフレットの数値よりも、年間生産量と切り替え損失で判断する方が適切です。
不具合、原因と最初の修正
ほとんどのコーティングの問題は繰り返され、そのほとんどはストリップの清浄度、フィルムの計量、または硬化に遡ります。
| 欠陥 | 考えられる原因 | 最初の修正 |
|---|---|---|
| カットエッジに沿ってコーティングが浮き上がる | 端部のプライマーが薄い、または前処理が不完全 | プライマーフィルムと洗浄接触時間を確認してください |
| コイル方向に走るスジ | 汚れたローラーまたは乾燥した化学残留物 | クリーンなコーティングとウェットセクションローラー |
| オレンジピールの外観 | 溶剤の滞留またはフィルムの分割が不均一になる | フラッシュオフゾーンとローラー速度を調整する |
| バッチ全体での色のドリフト | コイル間のピーク金属温度のばらつき | コイルごとのストリップ温度を記録し、硬化ウィンドウを再確認します |
| 硬化後の膨れ | ストリップ上の湿気または硬化不足 | ドライオフオーブンとリンスを確認してください |
| 曲げ接着力が悪い | 過硬化またはプライマーの厚さ範囲外 | 金属のピーク温度を下げ、プライマー皮膜を確認します |
塗装ラインのサプライヤーの選択
2 つのサプライヤーが同じライン速度とストリップ幅を見積もっても、非常に異なる装置を提供する可能性があるため、ビルダーがコーティング ライン以外に何を製造しているかを尋ねる価値があります。下流で使用される材料も提供するサプライヤーは、装置がどのように描画されるかだけでなく、製造時に装置がどのように動作するかを理解しています。
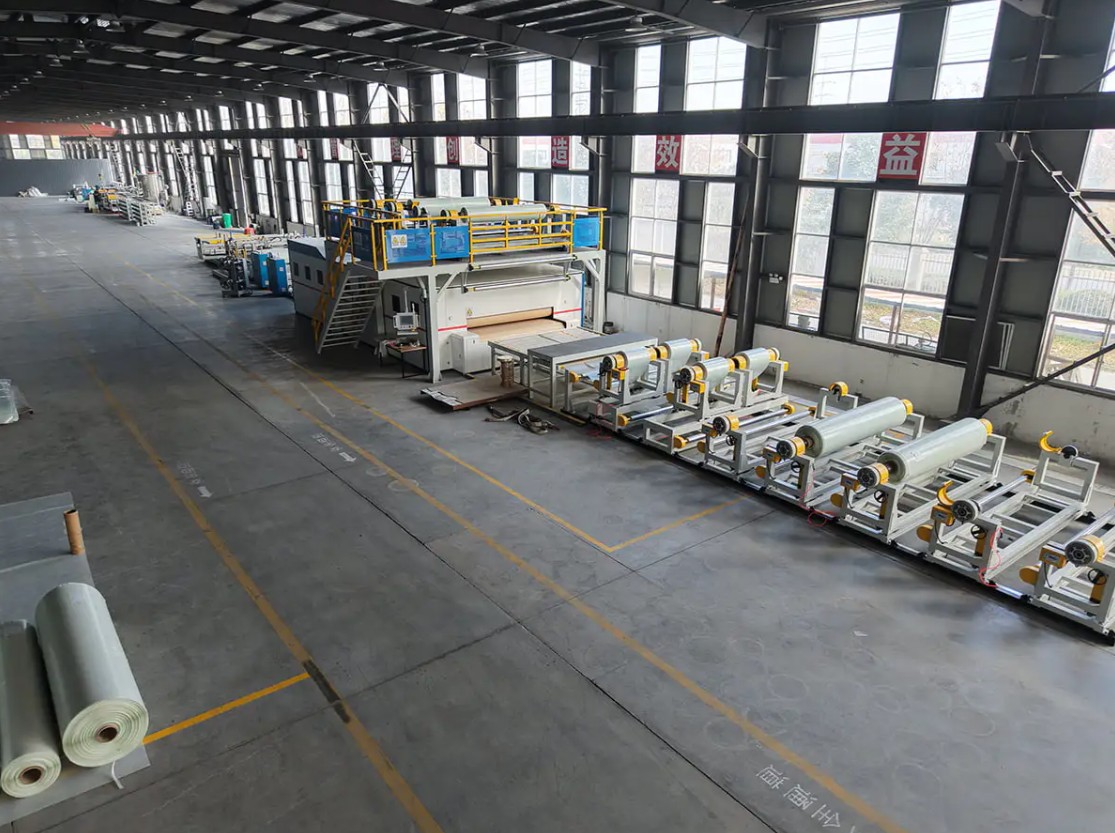
JiangSu XieCheng Intelligent Equipment Co., Ltd.は、江蘇省淮安市の金湖経済開発区に拠点を置き、金属コイルのコーティングおよび印刷ライン、前処理洗浄ライン、PURおよびフィルムのラミネートライン、およびローラーとスプレーを組み合わせたコーティングラインを構築しています。同社の機械の歴史は2004年に遡り、前身会社がアルミ複合板貼り合わせ機とカラー塗装ラインの生産を開始しました。同社は現在、江蘇アルデコ新材料社の全額出資機械子会社として運営しており、A2 ファイアーコアコイル、プレコートアルミニウムコイル、ポリマーボンディングフィルムも供給しているため、同社のエンジニアはコーティングされたコイルを機械の両側から観察しています。
より広範な ALMINE グループの中で、この運営は A2 グレードの耐火アルミニウム複合パネルおよび生産設備の省のエンジニアリング技術研究センターとして認められており、AA グレードの品質信用格付けを保持しています。同社の A2 グレード アルミニウム複合パネル ラインは、江蘇省初の主要機器および主要コンポーネントのセットと名付けられました。より幅広い範囲は、金属複合パネルライン、SPC床材ライン、PVCおよびPUレザーコーティングライン、CFRT複合ライン、非標準のカスタマイズ機器をカバーしており、納入後はリモートサポート、オンサイトサービス、スペアパーツによってサポートされます。
 アルミ・スチールコイル塗装・印刷ライン 機器付属品 製品を見る→
オファーを比較する場合は、見積もられた機器の隣に上記の仕様リストを置き、出荷前に工場でピーク金属温度とフィルム許容差がどのように検証されるかを尋ねてください。この会話は通常、真剣な建築業者とカタログ販売者を区別します。エンジニアリング チームには、次の方法で連絡できます。 お問い合わせページ ストリップの幅、コーティングの化学的性質、特定のプロジェクトの目標生産量について話し合います。
アルミニウム コイルのコーティングは、すべての工場で同じ規律をもたらします。つまり、ストリップの清浄度、フィルムの計量、および硬化を厳密に制御しながら、成形前の連続運転を行います。価格だけで購入したラインは、2 ~ 3 年後に交換時間、色の苦情、エッジの腐食などの弱点が現れる傾向があります。
これら 3 つの変数を正しく理解すれば、残りは後から続きます。色は保持され、曲げは残り、カットエッジは長持ちし、コイルはファサードに到達するまでに仕様どおりにラインを動作させます。